在制造业现场,设备维修和工艺工程师常遇到一个两难:机床加工质量出现波动(振纹、尺寸超差),或者运行声音异常,需要检测主轴、丝杠、导轨的健康状态。固定式在线监测系统在重点设备上虽然有不可替代的作用,但受限于部署成本与周期,无法覆盖车间的每一台常规机床。如果要停机检查,那产线怎么办?货期等不起?大动干戈的改造也动不了。
面对这类异响或质量波动,现场排查通常只能通过资深师傅经验去盲猜。但具体是哪个部件出了问题?是磨损、松动还是动平衡不良?通常说不清楚。
要想快速摸清机床内部的真实状态,光靠“听、摸、看”显然不够,Montronix推出的便携式机床诊断仪,针对的就是这种需要快速定性、精准定位的实际排查需求,从设备整体状态,直接深挖到主轴健康诊断、工艺异常溯源以及零件损伤排查。
机床的问题,先在工件上展现
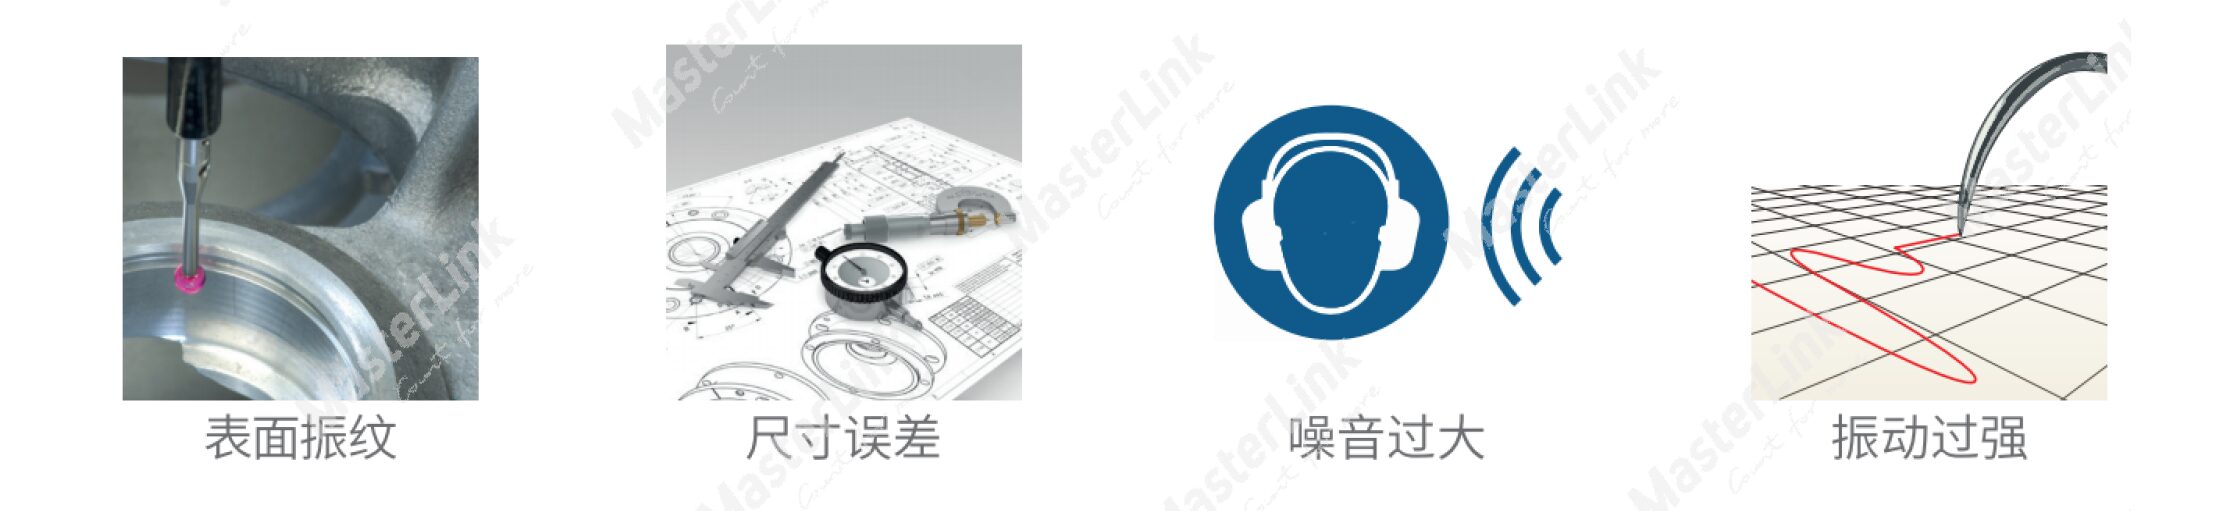
加工质量欠佳和运行质量异常,现场常见的表现有四种:表面振纹、尺寸误差、噪音过大、振动过强。这四种表现往下追,原因可能是故障、磨损、损坏,也可能只是安装错误;位置通常落在滚珠丝杠、直线导轨、轴承或动平衡上。
麻烦在于,同一台机床上同时在变的还有刀具、材料、工艺参数。师傅听到异响,先换一把刀试;换刀不行,再怀疑材料批次;材料没问题,就把进给和转速往下压一压。一圈排下来,半天时间搭进去了,废件也出了几件。最后判断“机床本身有毛病”,依据往往只是“刀换了、料也换了,还是这样”。
根据西门子《True Cost of Downtime 2024》给的口径是,全球营收规模最大的 500 强企业每年因非计划停机损失约 1.4 万亿美元,约合其总营收的 11%,比 2019~2020 年的约 8640 亿美元上升了约 62%。落到车间,判断不到部件这一层,就只能先拆再找,备件采购和停机时间成本都得先垫进去。
Montronix WiFi BoxNG 便携式诊断仪
便携式诊断仪的核心诉求是“随装随拆,无线传输”。蒙特利WiFiBoxNG系统在这方面提供了非常成熟的硬件基础。
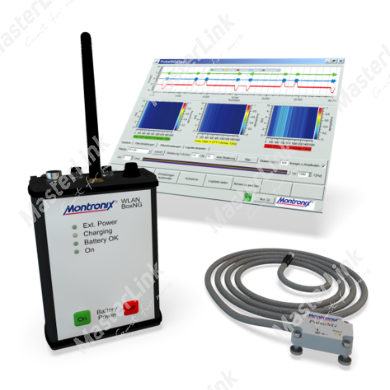
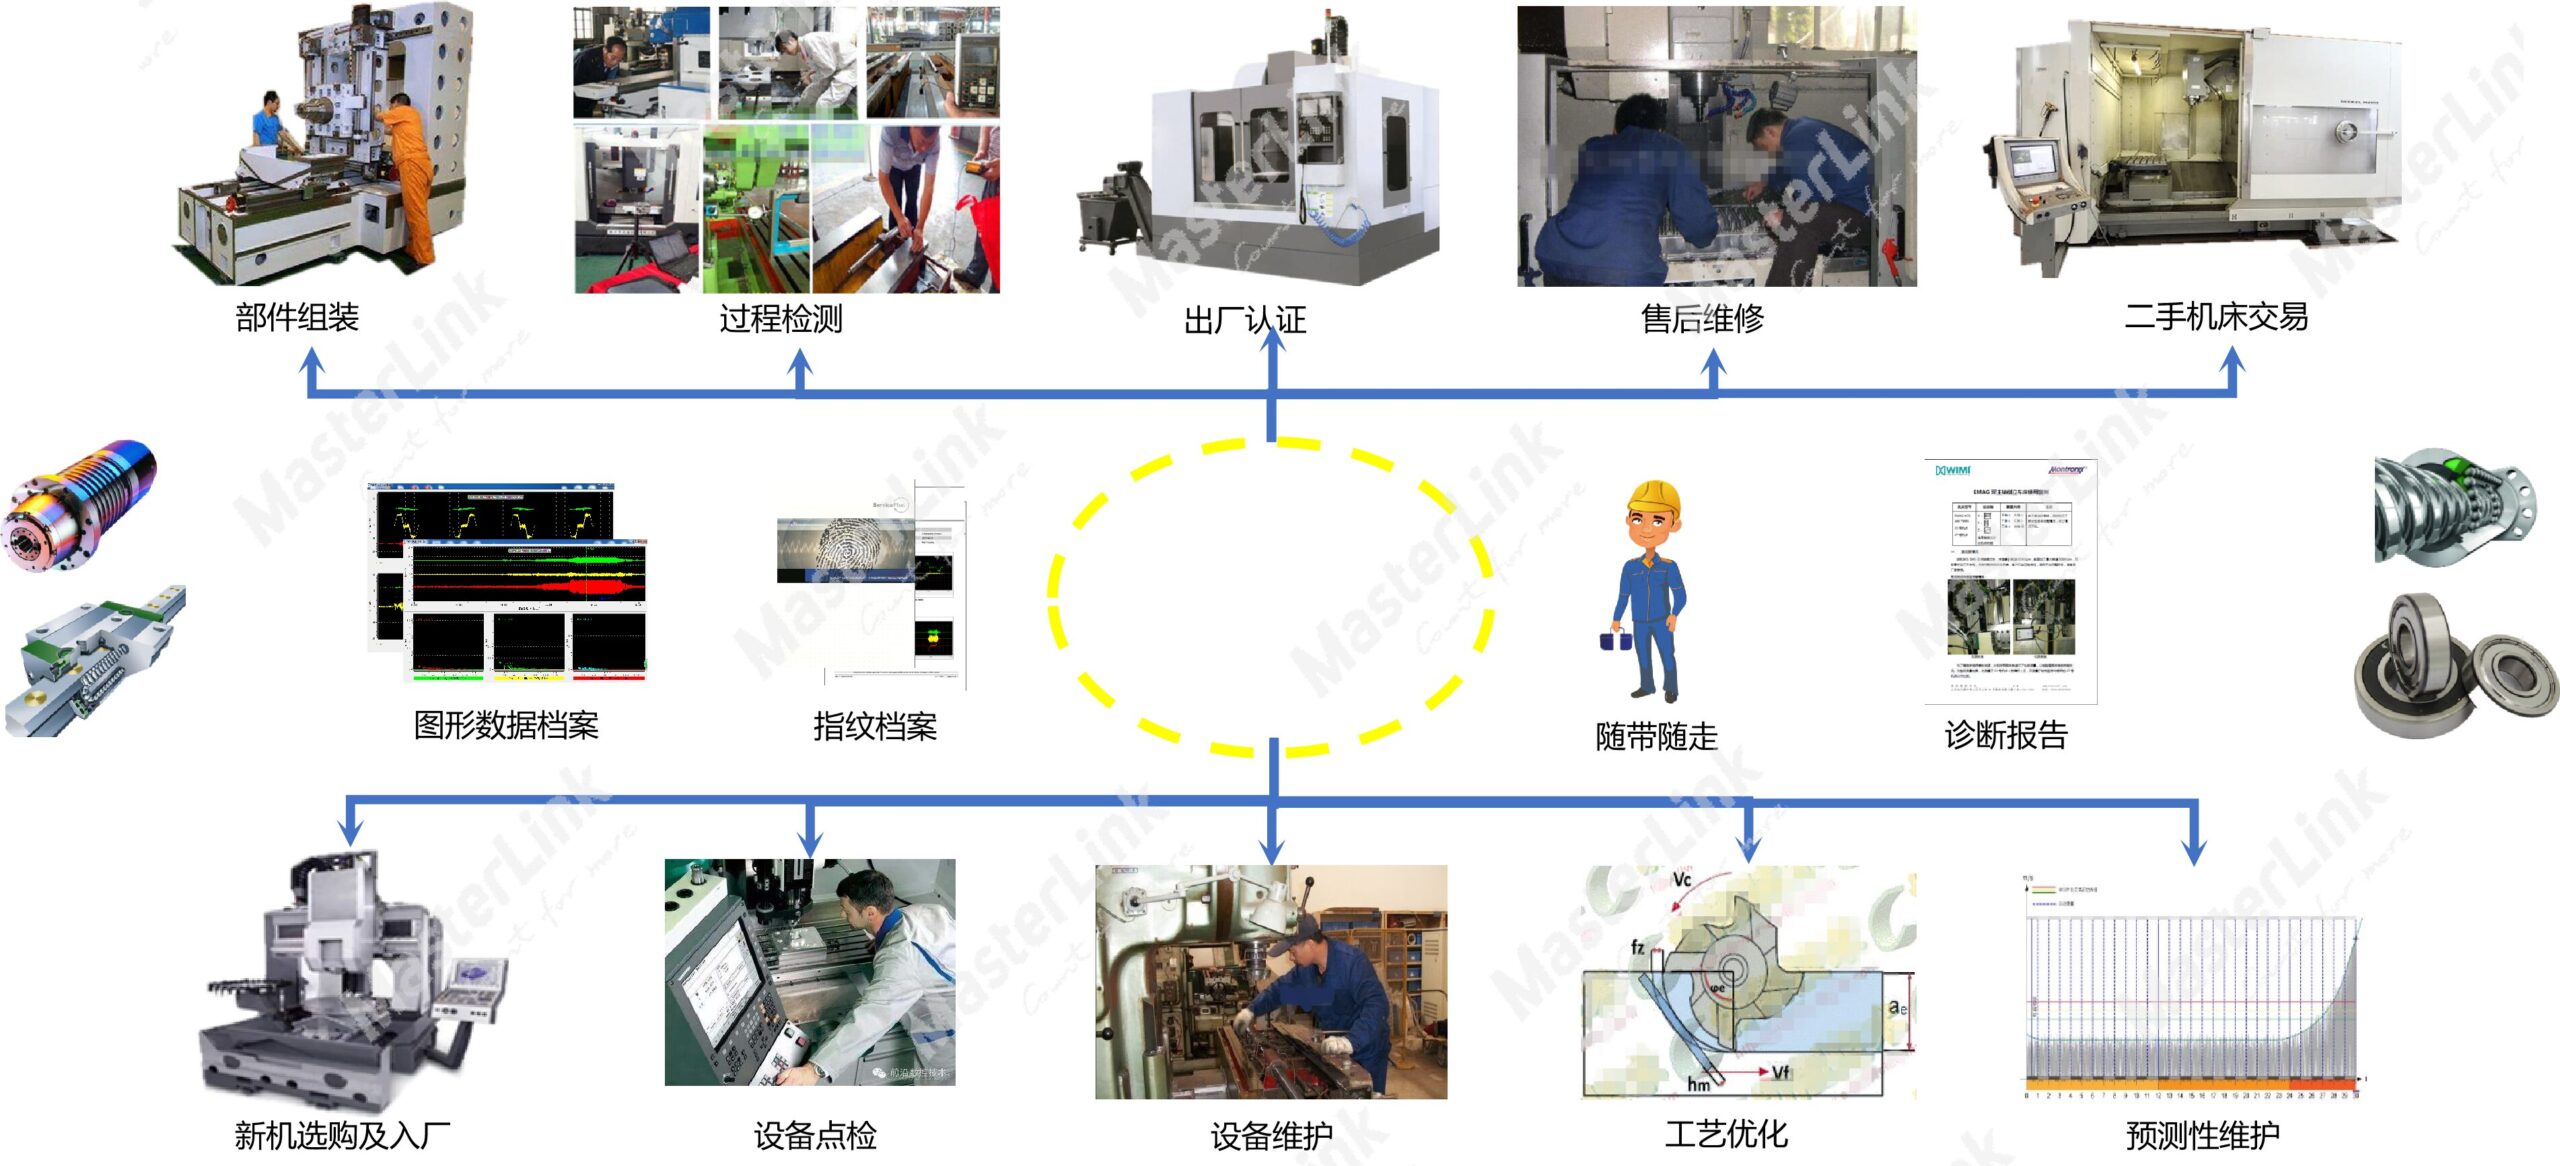
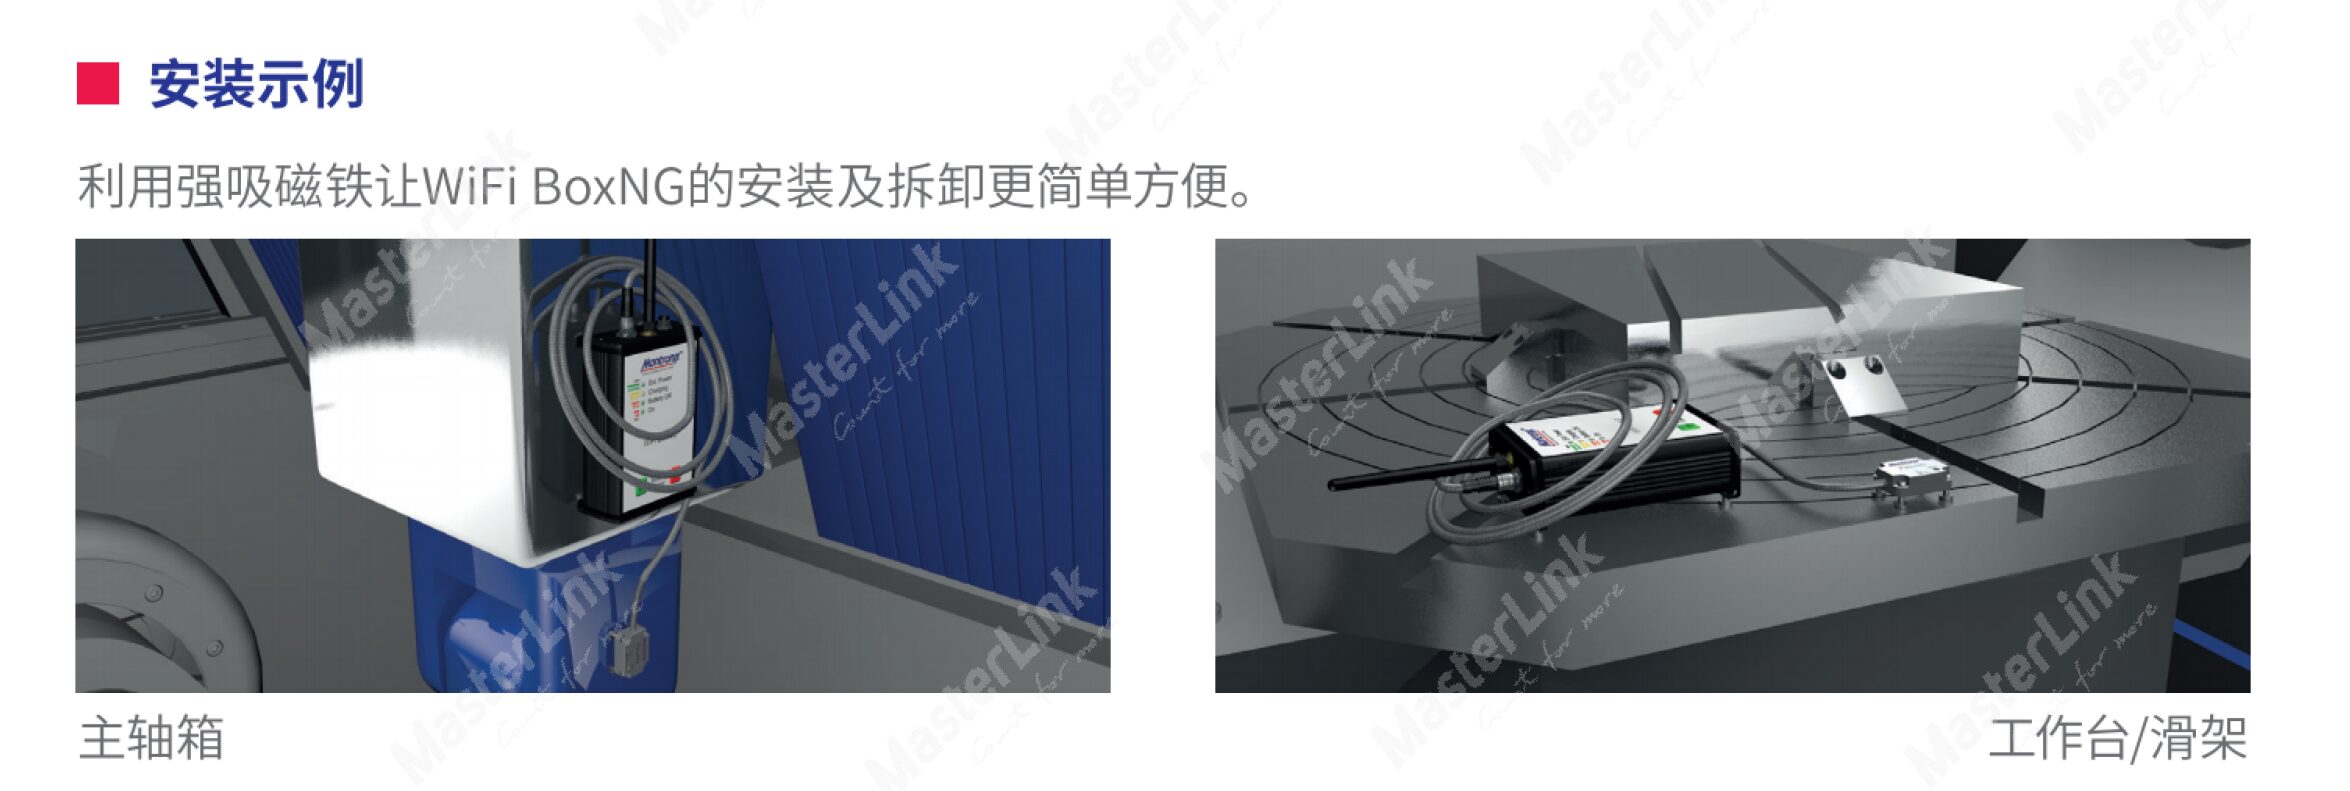
主要由两个模块构成:WiFi Box Plus和Pulse Plus三轴加速度传感器。现场使用时,利用强吸磁铁,这套设备可以直接吸附在主轴箱壁、工作台滑架、或者主轴端面上。在硬件参数上,该设备具有极高的现场适应能力:
| 参数维度 | WiFi Box Plus | Pulse Plus 3轴加速度传感器 |
|---|---|---|
| 尺寸 (长x宽x高) | 约 130 x 85 x 35 mm | 约 30 x 40 x 12 mm |
| 重量 | 约 450 g | 约 100 g |
| 防护等级 | IP54 | IP67 |
| 电池可持续 | ~12 h | / |
| 频率段 | 支持 2.4GHz 频段下的 20MHz 和 40MHz 带宽 | / |
| 发射距离 | 建筑物内 100 m | / |
| 测量范围 | / | 0 – 13333 Hz |
| 信号采样率 | / | 每个轴都能采26667个值/秒 |
| 测量精度(± 2, 4, 8, 16 G) | / | 0.98 / 1.91 / 3.91 / 7.81 mg/LSB |
- 无线式数据传送:摆脱线缆束缚,数据通过无线方式回传,现场布线成本几乎为零;
- 封闭加工空间内实时测量:即使在机床罩壳封闭、人无法进入观察的加工空间内,也能实时采集测量数据;
- 便携式安装使用:安装、拆卸便利,不受工作位置和环境的限制,一台设备可服务全车间多台机床;
- 预防性的设备维护:在故障恶化前及早识别问题所在,把“坏了再修”变成“提前干预”。
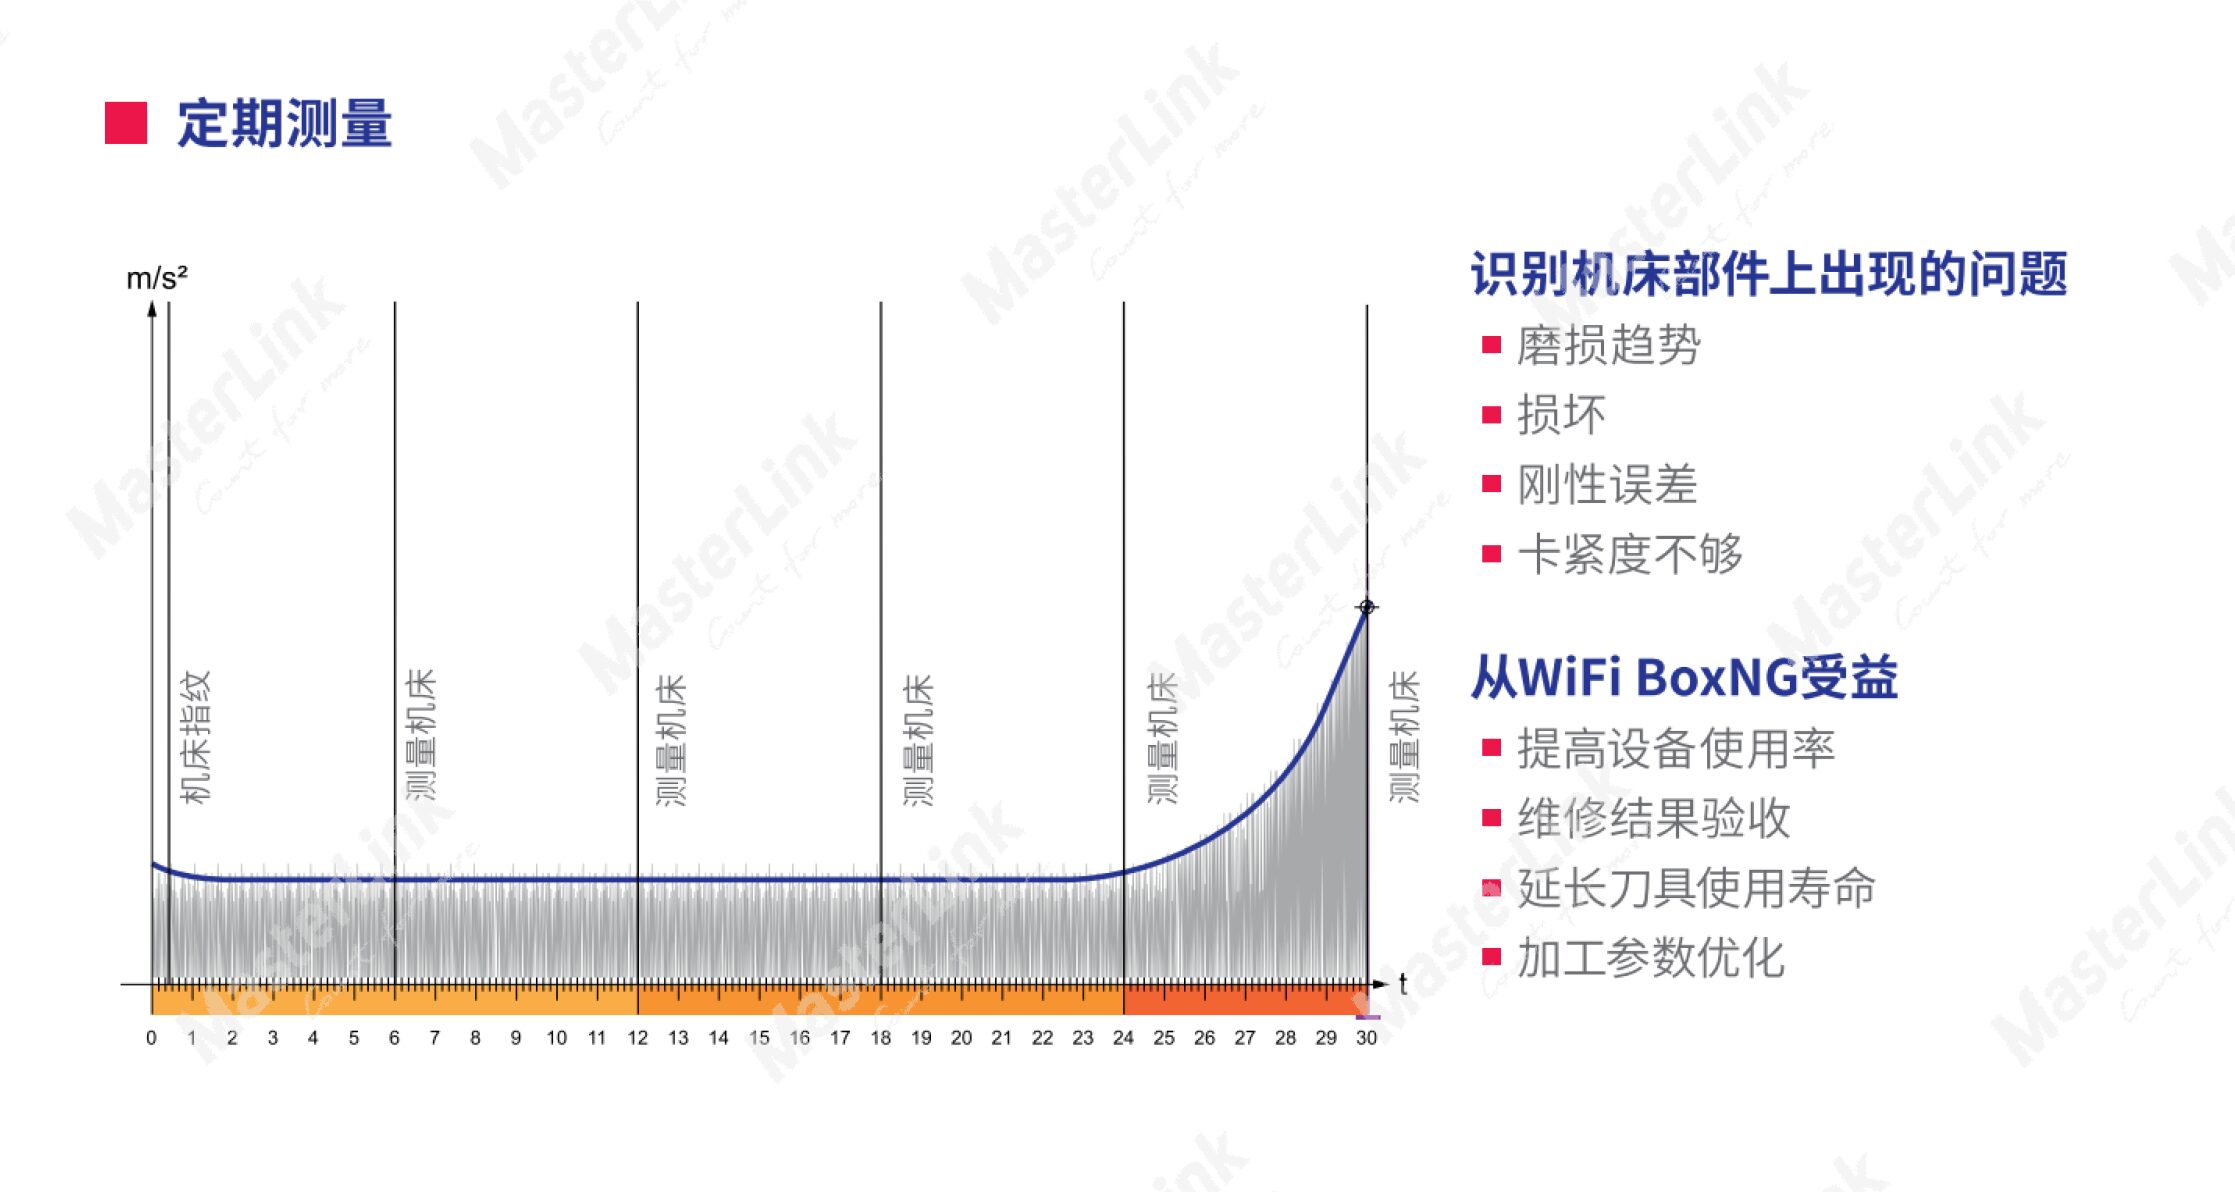
在分析能力上,诊断仪支持FFT频谱分析、时域峭度分析和包络解调技术:FFT 频谱用于识别共振点、轴承特征频率和不对中等周期性故障;峭度与包络解调则能在故障尚未影响加工质量之前捕捉早期冲击信号,真正实现预测性维护。
在实际的点检或故障定位场景中,从磁吸安装、连接WiFi到在软件上看到实时的波形频谱,单台设备的全流程实测耗时通常在10到15分钟内。
装上之后,能解决什么?
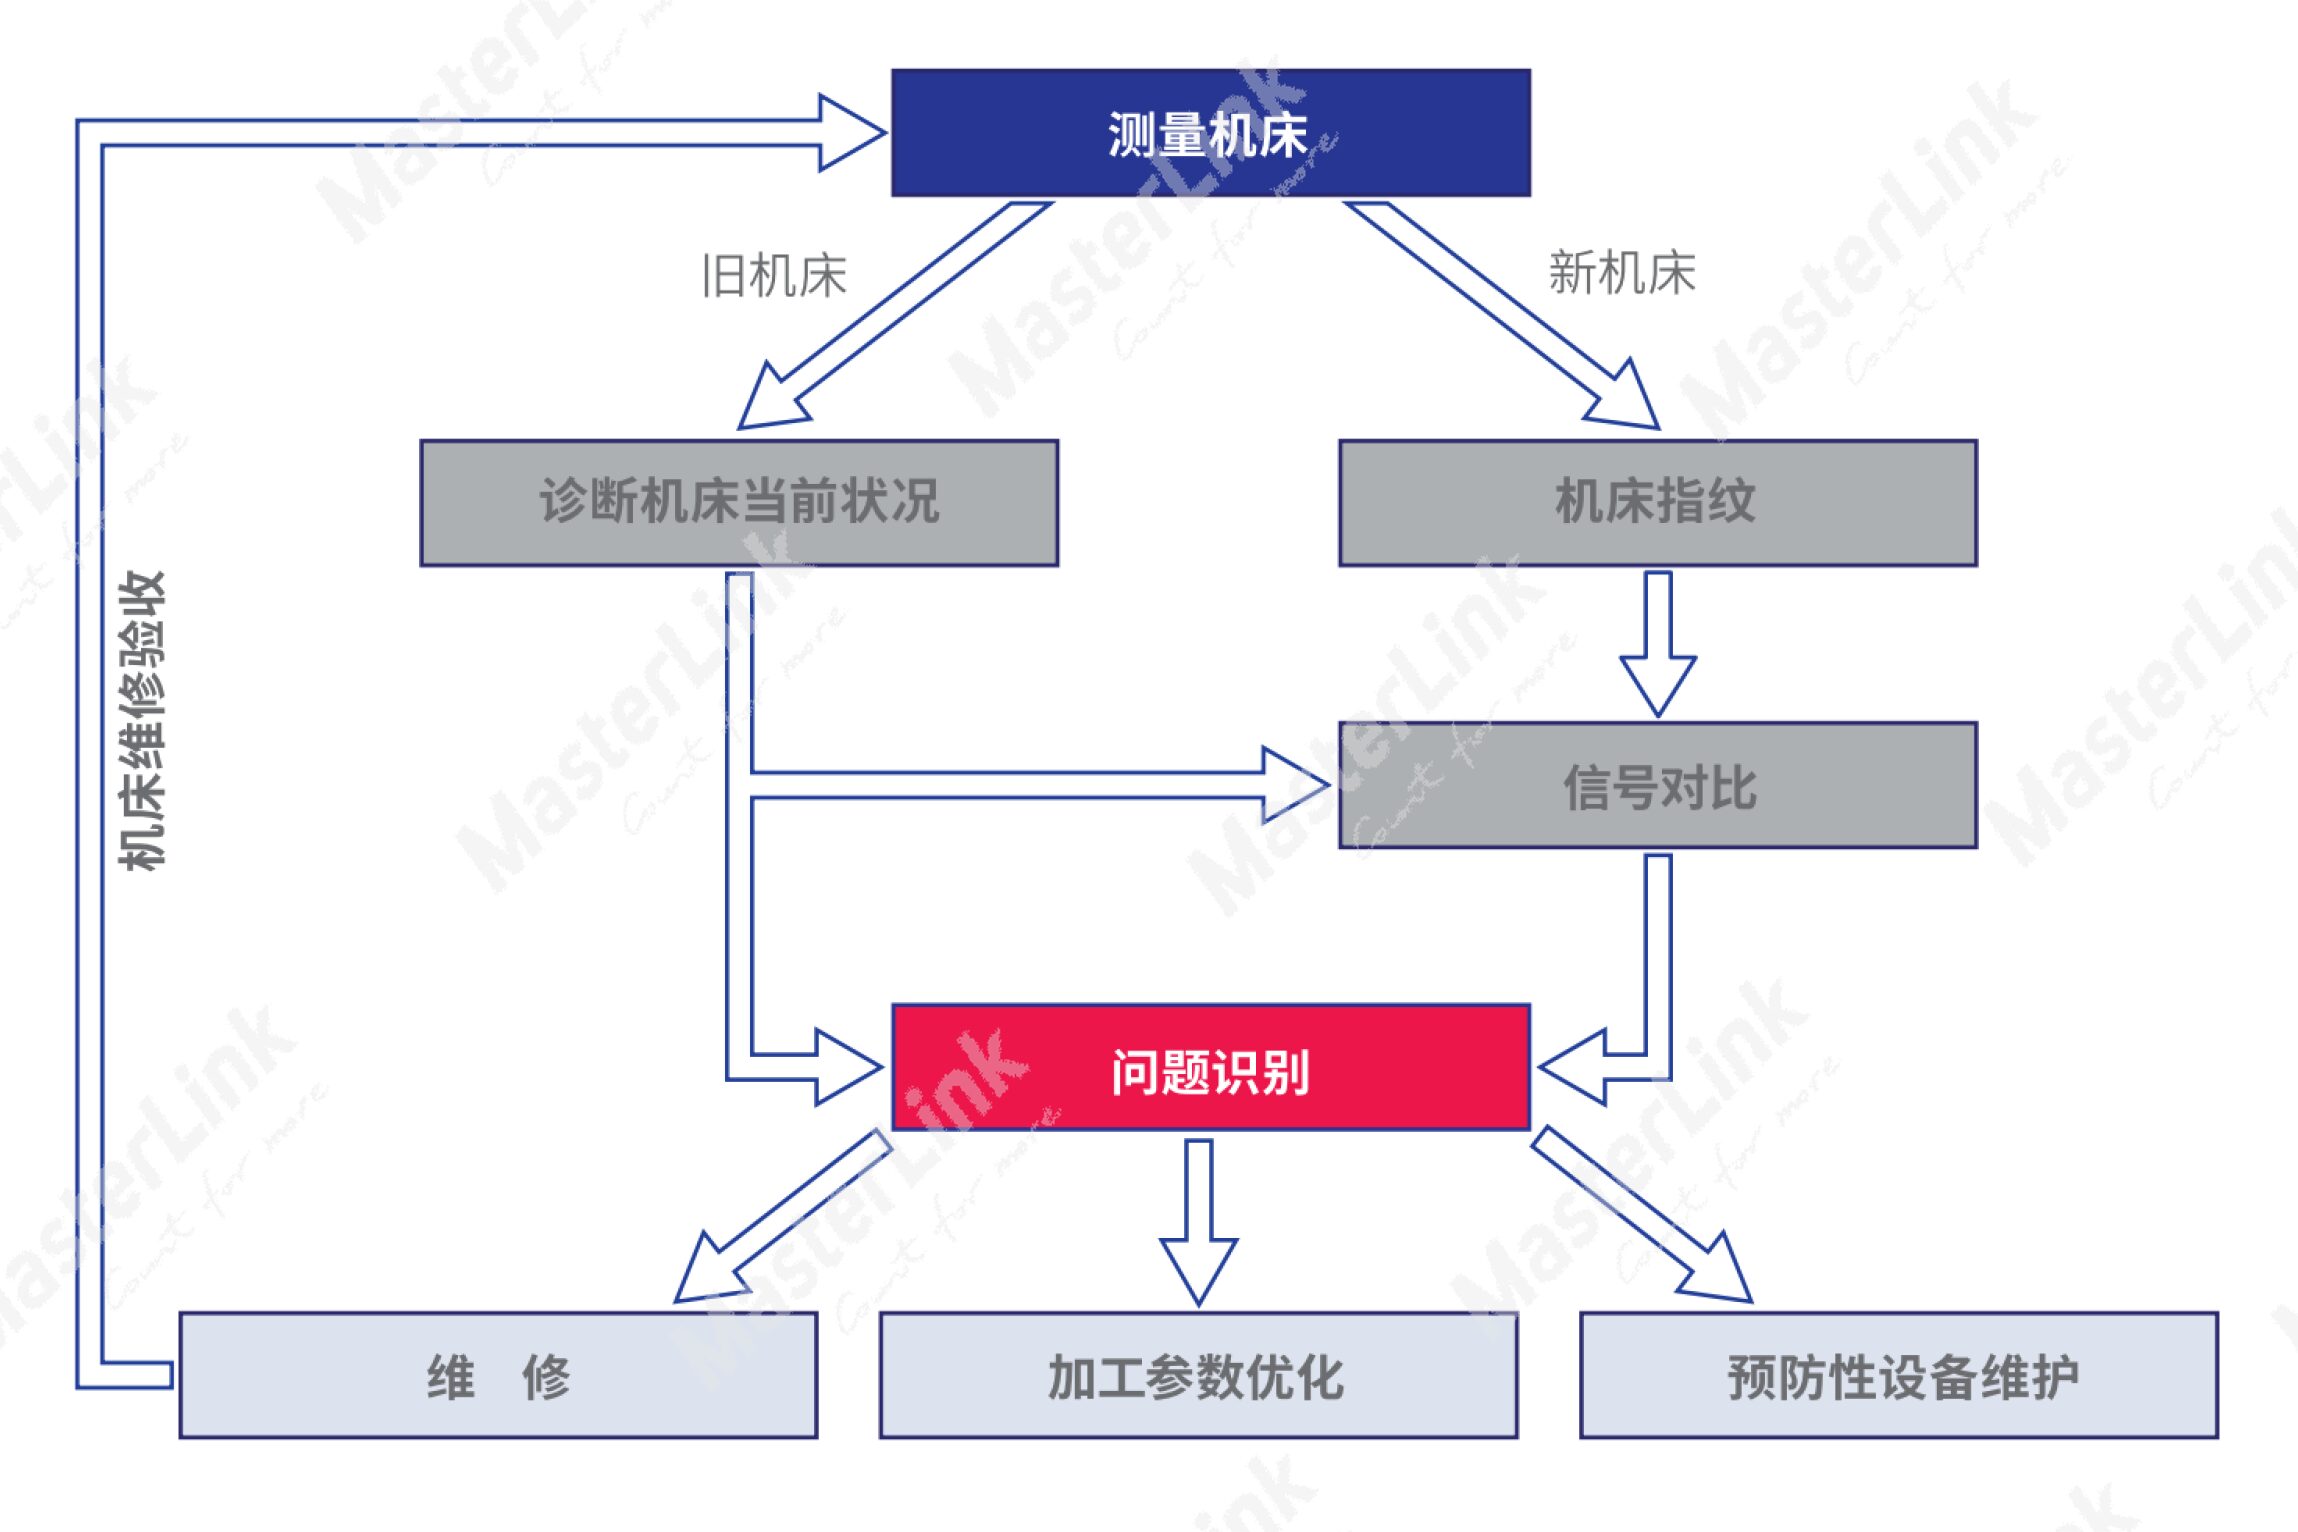
便携式诊断仪不只是一个采集振动的工具,背后有一条完整的加工过程优化逻辑。具体流程为:先诊断旧机床当前状况,新机床建“机床指纹”;再做信号对比,识别问题;然后维修、加工参数优化、预防性设备维护;修完回到测量机床那一步做机床维修验收,验收的数据又成为下一次对比的起点。
测量手法分两类:三轴振动分析看线性部件,丝杠、导轨这类做直线运动的部件;FFT 频谱分析看转动部件,轴承、转子这类旋转件。
| 部件 | 常见问题 | 测量后能回答什么 |
|---|---|---|
| 主轴 / 轴承 | 磨损、破损、高温腐蚀、润滑不良 | 振动异常是不是出在主轴,要不要拆检、拆哪个 |
| 滚珠丝杠 | 磨损、破损、间隙、局部损伤 | 波形毛刺对应哪一段行程 |
| 直线导轨 / 滑架 | 磨损、刚性下降、卡紧度不够 | 刚性差卡在哪个轴 |
| 动平衡 | 平衡量偏移 | 高速段振动不稳是不是平衡问题 |
落到具体业务上,核心解决三大问题:主轴诊断能快速查明振动异常是否出自主轴内部,辅助判断拆检需求;工艺诊断可排查表面振纹与尺寸不稳的根源,辅助优化切削参数;零件损伤排查则针对撞机等突发异常,精准定位故障部件或行程段,避免盲目换件。对应到车间的实际收益也很直接:
- 提高设备使用率:把“什么时候该修”从经验判断变成按波形趋势判断,非计划停机之前先把检修窗口排出来。
- 维修结果有验收凭据:修前、修后在同一个测点各测一次,波形对比就是验收标准,减少反复返修和扯皮。
- 延长刀具使用寿命:加工参数按机床的实际能力调到位,刀具不必靠降速保命,寿命和效率可以同时往上走。
- 支撑加工参数优化:新机床、新工艺调试时,改前改后各测一次,改到哪一步有效,数据上看得出来。
撞机后“动态数据体检”——青岛客户案例
青岛某客户2024年2月为其核心加工设备加装蒙特利主轴撞机保护系统。2025 年1月,该设备先后两次因操作失误(工装本应旋转180°,实际只转了90°)在G00快速移动状态下发生撞机。虽然系统均在碰撞发生后数毫秒内触发报警并执行保护动作,客户仍担心留下隐患,要求用诊断仪为主轴做一次“动态数据体检”。
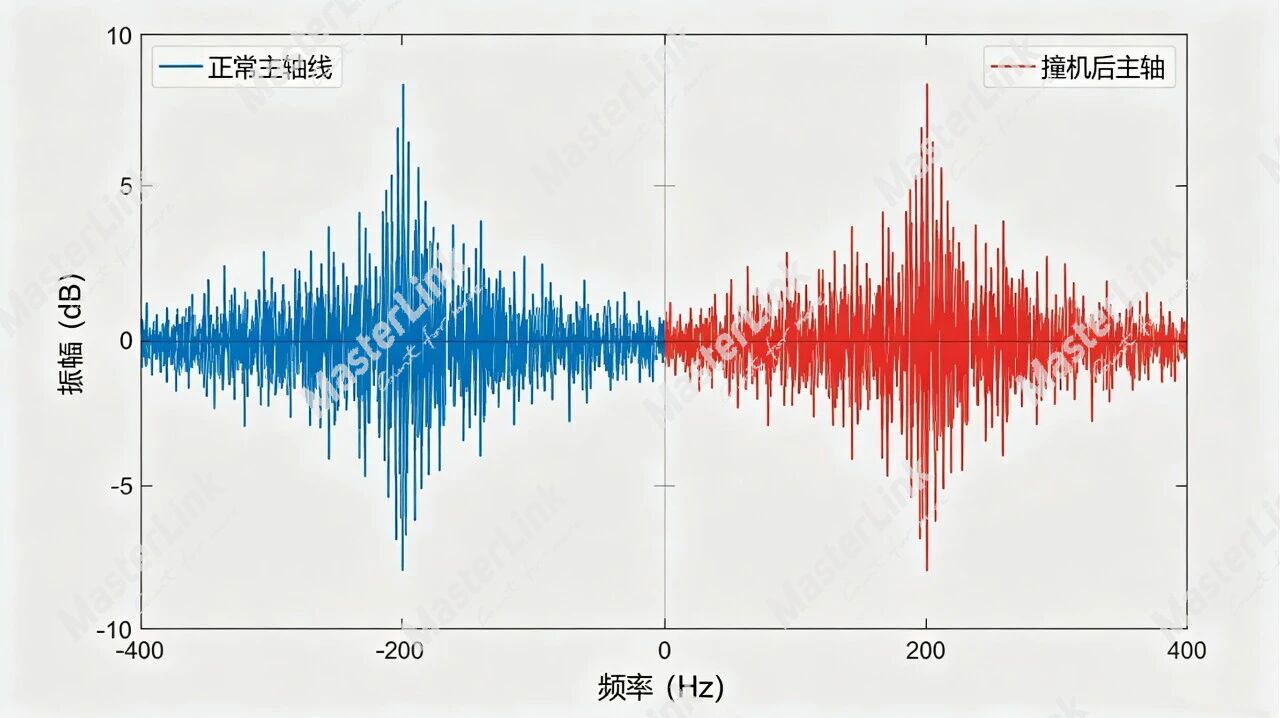
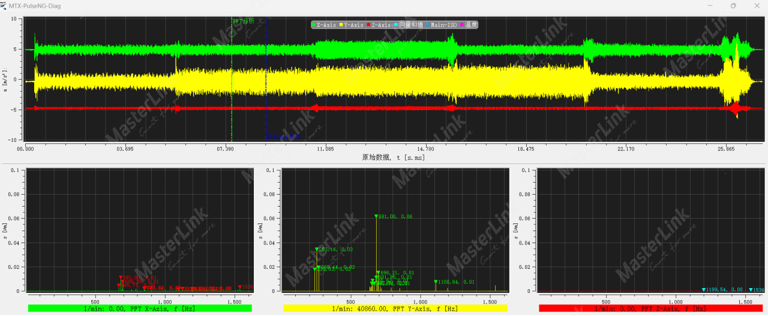
检测结果显示,两次撞机后主轴各项动态指标均在安全区内:
| 检测项目 | 标准范围(正常/报警) | 1月9日撞机后实测值 | 1月18日撞机后实测值 | 结论 |
|---|---|---|---|---|
| 主轴径向跳动(芯棒法) | ≤0.005 mm | 0.0032 mm | 0.0035 mm | 正常 |
| 主轴轴向窜动 | ≤0.003 mm | 0.0018 mm | 0.0021 mm | 正常 |
| 振动速度有效值 | ≤1.2 mm/s | 0.87 mm/s | 0.92 mm/s | 正常 |
| 高频加速度冲击峰值 | ≤5.0 g | 2.3 g | 2.8 g | 正常 |
两次撞机,客户仅损失了一套工装,借助诊断仪的数据支撑,确认主轴完好如初,没有产生内部零件损伤,机床在检测完成后当天即恢复高精度生产——相比动辄8–15万元的主轴大修与3–10天停产,“防护+主轴诊断”的组合价值一目了然。
三种做法怎么选:人工排查、在线监测、便携诊断
对于拥有大量机床、但不能给每台机床都装在线监测系统的企业而言,便携式诊断仪是极具性价比的选择。
| 对比维度 | 传统人工经验排查(听、摸、看) | 固定式在线监测系统 | 蒙特利便携式诊断仪(WiFiBoxNG) |
|---|---|---|---|
| 部署方式 | 无部署成本,全凭老师傅经验 | 需停产破线安装,施工周期长 | 强磁吸附,即贴即用,无需改造 |
| 对生产的影响 | 需停机拆解检查,影响生产 | 布线复杂,影响机床外观与维护 | 不停机,随装随拆,零停产损失 |
| 设备覆盖范围 | 1人只能盯1台机床,效率极低 | 1套系统只能绑定1台机床 | 1台仪器可巡检车间所有机床,性价比高 |
| 故障定位精度 | 盲猜,极易误判,无法定性 | 精度高,但局限于特定测点 | 26667Hz采样率,FFT频谱分析,精准定位故障根源 |
| 数据沉淀与应用 | 无数据沉淀,依赖个人经验 | 24小时数据,但数据量大难以立刻分析 | 可生成“指纹档案”、诊断报告,直观优化加工参数 |
| 适用场景 | 突发故障应急处理 | 核心高价值机床的24小时在线保护 | 设备定期点检、出厂认证、售后维修、二手机交易 |
| 投入产出比 | 隐性成本极高(停机损失+废品损耗) | 采购与施工成本极高(动辄数十万) | 单台设备投入,全车间受益,回本快 |
三种方法各自解决不同的问题,判断顺序可以先看两件事:这台设备停机会带来多大损失,以及它还剩几年服役期。
- 瓶颈设备、单次停机损失高的设备,固定式在线监测值这个投入;
- 还剩三五年以上服役期的常规设备,用便携式设备按季度或半年点检一次,一年的投入通常抵不上一次非计划停机的损失;
- 已经出现振纹、异响、状态不好的设备,无论最终上不上在线系统,都可以先测一次,把问题定位到部件级,再决定是修、是调参数,还是备件。
在制造业微利时代的当下,便携式诊断仪填补了“人工经验盲猜”和“全厂在线监测”之间的空白,针对不需要或无法部署固定系统的场合,提供高性价比的专业诊断方案,以最高效、最便捷的方式,把机床内部的“黑盒”打开,让维修和工艺优化都有据可依。
常见问题(FAQ)
Q1:不想动机床,怎么监测设备状态?
A:用强磁铁把传感器吸附在被测部件上,采集盒无线接收并传到笔记本,测完拆走。不接线、不占机床通讯接口,也不需要长时间停机。
Q2:便携式诊断仪能替代在线监测吗?
A:不能。它做的是停机或低速状态下的诊断测量,替代不了固定式系统在异常瞬间的自动报警和停机保护。两者按设备重要程度搭配使用。
Q3:老机床、进口机床能测吗?
A:能。传感器吸附在部件表面,测量不依赖数控系统的品牌和型号,也不占用机床通讯接口。
Q4:测一台机床要多久,多久测一次?
A:单台设备的全流程实测通常在 10 到 15 分钟。周期按设备重要程度和开工强度定,瓶颈设备测得勤一些,常规设备按季度或半年一次。
Q5:需要专门配人和电脑吗?
A:软件装在笔记本上,一名设备维护或工艺工程师即可操作,不占用操作工。
让数据说话,才是降本增效的硬道理。
如果您对便携式诊断仪感兴趣,或者希望我们带着设备去您的车间做一次现场实测,欢迎联系微茗智能团队。