车间里最贵的,往往不是那台机床。是那些看不见的刀。车间里往往容易被忽视的是哪些散落在角落的刀。
你真的清楚车间里有多少把刀吗?它们此刻分布在哪个工位?还剩多少寿命?对很多企业来说,这三个问题的答案,都藏在老师傅的脑子里、封了灰的纸质标签上,还有那一台台互不相通的机床里。
在讲产品之前,我们先看一个真实案例。桑特液压是怎么把看不见的刀,变成能追查的资产。
桑特液压:给工程机械供血的隐形冠军
桑特液压技术有限公司,是负载控制阀和螺纹插装阀集成阀块的制造商,为多家中国工程机械龙头企业供应核心液压元件。
液压阀块工艺复杂、精度要求苛刻,刀具用得多、刀库容量大。光是这一条,就够让刀具管理变成一场硬仗。
他们曾经怎么管刀
上系统之前,桑特液压的刀具管理是一组典型困境。
第一,看得见总量,看不见分布。仓库知道总共多少把刀,却说不清此刻哪把刀在哪个工位。
第二,人工统计,慢且容易错。刀具数据基本靠人录进管理系统和机床。CAM 软件里记着每台机床当前的刀具配置,更新时还要人工同步。一旦信息对不上,就有生产事故的风险。
第三,换刀又烦又容易错。刀库大、换刀时间长,人工输数据难免出错。出现异常断刀要人工更换,碰到非标刀具,还得先卸下一部分刀再装新的。
第四,寿命数据各管各的。机床里有实时刀具寿命,但没人汇总,全局根本掌握不了。
一句话,刀在哪儿、能用多久,全靠估。
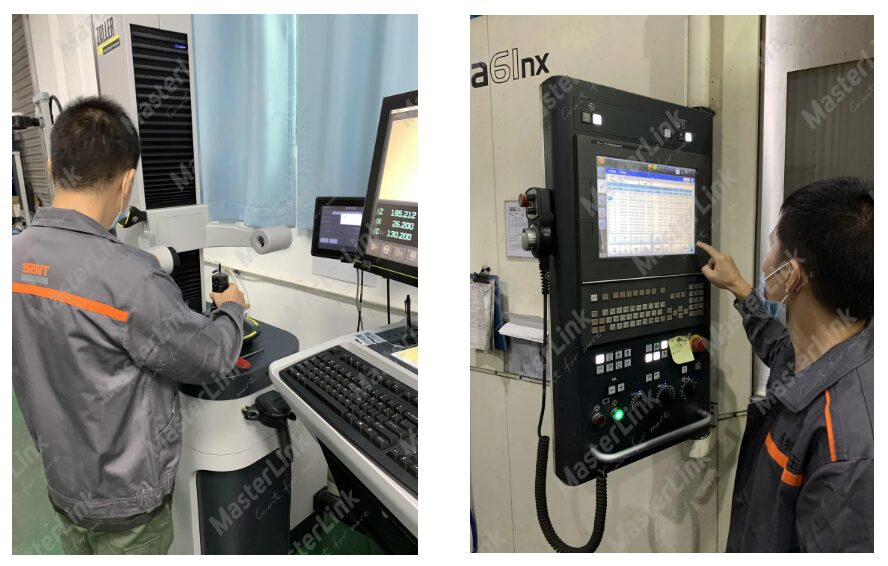
解法:一把扫码枪,一条数据闭环
桑特液压没有推倒重来。他们从最基础的标识做起,把物理的刀和数字的账连了起来。
先搭工厂网络,含VPN、服务器和柔性线,把一号厂房、二号厂房和公网打通,让数据有路可走。
再给每把刀发一张身份证。所有刀柄贴上或激光打上二维码。
接着,入库→出库→流转→装载→卸载,主要流程全部扫码确认。对刀仪的测量数据直接关联刀具,纸质标签就此退休。
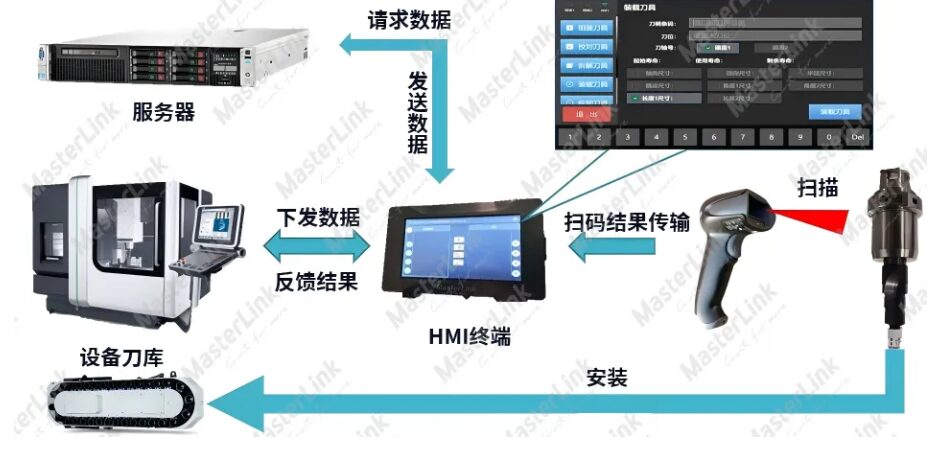
装刀时扫一下刀柄二维码,系统带出当前刀具数据,自动写进对应的刀位号。卸刀时再扫一下,这个刀位清空,软件记下这把刀用掉的寿命,位置信息实时更新。
所有机床的刀具寿命统一预警。工艺人员还能拿着机床当前的刀具库存去辅助编CAM 程序,把现场的装卸过程理顺。
落地之后,车间变了
对刀、装载、卸载,三步都变得简单。
对刀:扫刀柄二维码,系统带出数据,确认后上传服务器,随时能查。
装载:调出机床要装的刀位,扫二维码,HMI 显示当前数据,确认后自动写进刀位号。
卸载:调出要卸的刀位,扫二维码,确认后刀位清空,软件记下载具寿命。
四个变化最实在。刀具柜和软件打通,库存清楚了。装卸载效率提高,人力和时间都省下来。刀具数据自动写入,不再有输错导致的生产事故。寿命能统计,利用率上来,成本也就下来了。
桑特液压用事实证明了一件事:刀具管理不必依赖老师傅的经验。一条数据闭环,就能把效率和成本同时管好。
七环节数据闭环:从编程到分析,刀刀有迹可循
| 环节 | 说明 |
| 1. CAM 集成编程 | CAM 编写 NC 程序时直接调用 TDM 刀具数据,获取 3D 模型做仿真;仿真后程序与刀具列表自动回传 TDM,杜绝刀号错配。 |
| 2. 全维度库存管理 | 覆盖主仓库、装配库存、线边库存、拆卸库存;机床端库存实时可查,系统自动比对已有刀具与任务所需,优化清单避免重复准备。 |
| 3. 标准化刀具装配 | 操作工依TDM 内刀具图纸和 BOM 清单装配,按预设扭矩、悬伸长度、跳动等参数装到位,减少经验依赖。 |
| 4. 对刀仪数据闭环 | 对刀仪扫描任务单编号,系统从TDM 调取需测参数及公差;测量完毕结果自动存 TDM,支持 RFID 芯片写入,测量即记录。 |
| 5. 条码/RFID 上机确认 | 操作工将刀运至机床边,扫二维码或RFID 完成装载确认,系统记录上机时间、机床号、工位,建立每把刀完整档案。 |
| 6. 在线寿命监控 | 加工中TDM 实时采集使用次数/时间,结合工艺参数动态计算剩余寿命,临终点自动预警,避免过度使用报废工件。 |
| 7. 数据分析与 ERP 联动 | 对寿命、异常更换、达标率多维统计,自动生成新刀采购单与修磨单并推ERP,补货流程自动跑起来。 |
这七步,正是桑特液压“扫码 + 数据闭环”的底层逻辑。从认出刀柄,到自动写进机床,再到寿命预警,每一步在 TDM 里都能找到对应环节。
从一次成功,到一套系统
桑特液压的成功不是碰运气。撑起它的,是一套已经成熟的刀具全生命周期管理系统。它把扫码加数据闭环这套方法,做成了产品、做成了平台。
MasterLinkTDM:让每把刀看得见、管得住、可追溯
MasterLinkTDM是什么
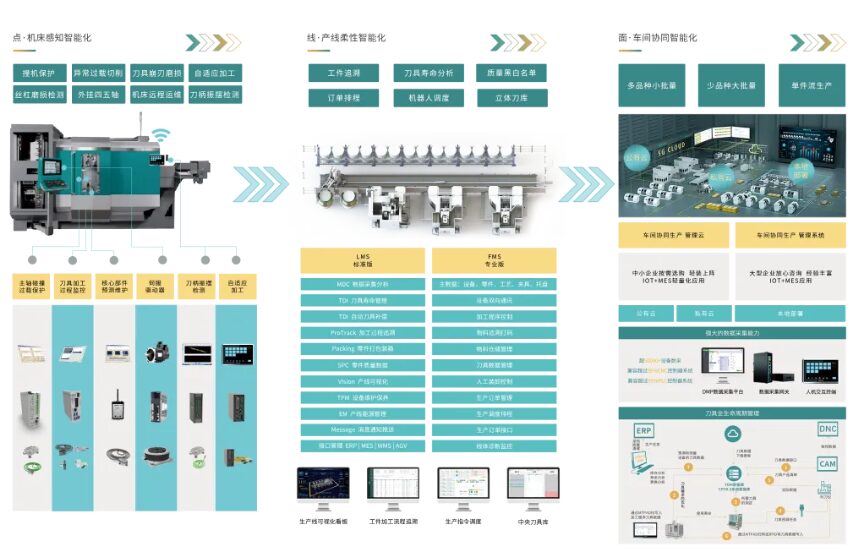
MasterLinkTDM(刀具全生命周期管理系统)是微茗智能面向数控加工企业的刀具数据管理软件平台,覆盖刀具从采购入库、装配测量、上线使用,到寿命分析、修磨报废的全流程数字化管理。
它和CAM、ERP、MES这些企业系统深度集成,搭起一个刀具数据中枢。桑特液压碰到的每一个难题,在TDM里都有对应的能力模块去消解。
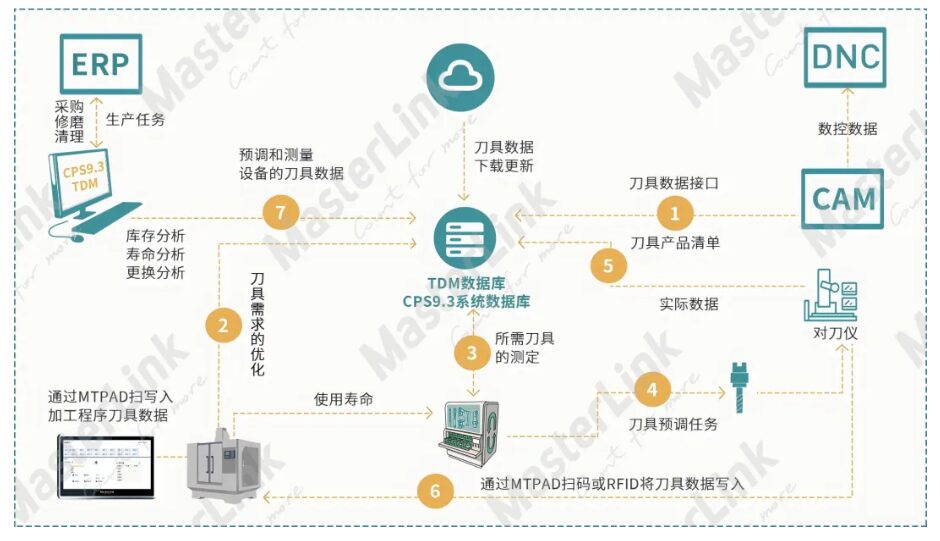
TDM系统数据流程图——覆盖从生产到分析的完整数据闭环
制造业刀具管理的三个老问题
问题一,生产难掌控。车间里刀用得怎么样,没法实时掌握,生产进度追得慢。单件、小批量、大批量混着来,换产时刀具准备又烦又容易错。质量出问题,很难追到是哪把刀、哪一步出的事。
这对你意味着什么:你永远在救火,而不是在预防。
问题二,资源被卡住。刀具管理乱,库存靠手工账本,现场用刀靠老师傅。物料一边积压、一边短缺。设备数据拿不到,刀磨到极限还在用,工件报废、停机频繁。外协和质量管控靠人传,效率低。
这对你意味着什么:你的钱压在了对不上账的库存里。
问题三,工艺链条散。大企业甚至要管上千种刀具规格,工艺复杂、要求高。刀具参数、装配图、切削参数没人统一管、统一发,操作工凭经验选刀装刀,一致性差。一旦出错,补救成本极高。
这对你意味着什么:同样一把刀,不同人装出不同结果。
上线前后,差距有多大
| 维度 | 传统管理模式 | 上线TDM 后 |
| 刀具查找 | 人工翻找,平均10–20 分钟/次 | RFID/条码扫码定位,30 秒以内 |
| 库存盘点 | 月盘点耗时2–3 天,准确率 <85% | 系统实时盘点,准确率99% 以上 |
| 刀具寿命 | 凭经验估算,剩余20%–30% 寿命浪费 | 动态寿命预测,利用率提升15%–20% |
| 换刀停机 | 发现磨损→停机→找刀→换刀,平均 45 分钟 | 系统预警→预装刀具→换刀仅 10 分钟 |
| 数据追溯 | 纸质记录,异常追溯困难 | 每把刀全生命周期数据可追溯 |
据中国机床工具工业协会2024年数据,采用TDM系统的企业平均刀具消耗成本下降15.4%,非计划停机时间减少22.6%。
Q&A常见问题
Q
刀具管理到底是什么
A
刀具管理,是把车间里所有刀具的采购、库存、装配、使用、寿命、报废,用一套数据管起来的做法。它解决的不是买刀贵不贵,而是刀在哪、该不该换、用了多少、出了问题能不能追。做得好,刀具就从消耗品变成可盘活的资产。
Q
TDM 能解决哪些具体问题
A
它能解决四件最头疼的事。刀具找不到,扫码”30 秒”定位。库存对不上,系统实时盘点准确率”99%”以上。寿命靠估浪费,动态预测把利用率提”15%” 到 “20%”。换刀停机久,预警加预装把换刀压到 “10 分钟”。断刀、错刀、账实不符这些事故,也从源头少掉。
Q
怎么和现有 CAM、ERP、MES 集成
A
TDM 用标准化接口对接。CAM 侧,NX、Mastercam、PowerMILL 编程时直接调刀具数据,仿真后程序回传。ERP 侧,SAP、用友、金蝶接采购和修磨订单。MES 侧,对接生产任务做刀具准备。数控系统兼容 FANUC、Siemens、Heidenhain、三菱。多数企业不用换系统,把 TDM 接进去就行。
Q
投入产出怎么样
A
看行业数据。据中国机床工具工业协会2024 年数据,用 TDM 的企业平均刀具消耗成本降 “15.4%”,非计划停机减”22.6%”。刀具成本占金属切削工序总成本的”3%”到”5%”,而传统模式里寿命浪费、库存积压、非计划停机带来的隐性损失,常常超过刀具采购成本本身的”20%”。把这笔账摊开,投入回报很清楚。
让车间的每一把刀,都看得见
刀具管理,是数控加工企业降本增效绕不开的一环。刀具成本占金属切削工序总成本的”3%”到”5%”,而传统模式下因寿命浪费、库存积压、非计划停机带来的隐性损失,甚至超过刀具本身采购成本的”20%”。重复了MasterLink TDM 把刀具管理从经验驱动,升级成数据驱动,做到全流程可视化、可追溯、可优化,成了精密加工企业提升竞争力的基础设施。
如果你也想让车间的每一把刀都看得见、管得住、可追溯,现在就预约演示,或领取一套刀具管理方案。让数据替你管好每一把刀。