高速加工隐患:微小振摆引发的重大加工风险
在精密加工领域,刀柄振摆一直是影响加工精度、刀具寿命和设备安全的核心问题。根据ISO 1940平衡等级标准,当主轴转速达到15,000 RPM时,1 微米的动平衡残余量所产生的离心力放大效应可达静态重力的100 倍以上。这意味着,看似微小的振摆,在高速加工中会被急剧放大为致命的切削冲击和刀具破损。
选择何种检测方案来识别和监控振摆,取决于加工场景的本质需求——是追求离线状态下微米级的几何跳动数值,还是实现在线、实时的长期状态监控。本文将围绕刀柄振摆的成因、两种主流检测方案的原理和优劣势展开对比,并深入解析为什么以蒙特利(Montronix)为代表的加速度传感器方案,正在成为智能制造产线的首选。
刀柄振摆的四大成因
刀柄振摆的成因并非单一的机械问题,而是沿「主轴—刀柄—刀具—切削」这条力链层层传递、逐级放大的系统性问题。
1.主轴端问题
主轴是振摆的第一道关卡。主轴锥孔损伤是振摆的首要诱因——即便是几微米的锈斑、划痕或残留冷却液,都会导致刀柄锥面无法完全贴合,产生数十微米的跳动。此外,主轴轴承磨损导致的回转精度丧失,以及碟形弹簧疲劳引起的拉刀力不足,在高速工况下都会产生微小窜动,成为振摆的源头。
2.刀柄与夹持系统
即使主轴精度完美,刀柄系统本身也是振摆的重灾区。低精度刀柄的锥面与主轴孔配合间隙、弹簧夹头(筒夹)磨损、液压刀柄薄膜老化、热装刀柄过盈量不当,都会导致刀具夹偏。更关键的是,刀柄的动平衡等级往往只考虑刀柄本身,装入刀具后的系统平衡未作处理,残余不平衡量在高速下会剧烈放大。
3.刀具与装配
刀具自身不对称(如铣刀刃口磨削不均、镗刀调整偏心)、中间接杆的累积误差(多级延长杆+变径套,每个接口放大微小跳动),以及装配时锁紧螺母端面不垂直产生的弯力矩,都是实际生产中极为常见但容易被忽视的振摆来源。
4.切削与外部因素
即便静态跳动完全合格,长径比大的刀具在切削力下会产生弯曲动态振摆。更严重的是,当刀具固有频率与切削激振频率(齿频或倍频)重合时,会引发剧烈的切削颤振——这是加工质量最致命的问题之一,直接导致表面粗糙度恶化、刀具崩刃和主轴损伤。
振摆监测两大传感技术对比
目前工业界针对刀柄振摆的检测,主要分为两大技术路线:涡电流位移传感器方案和加速度传感器方案。
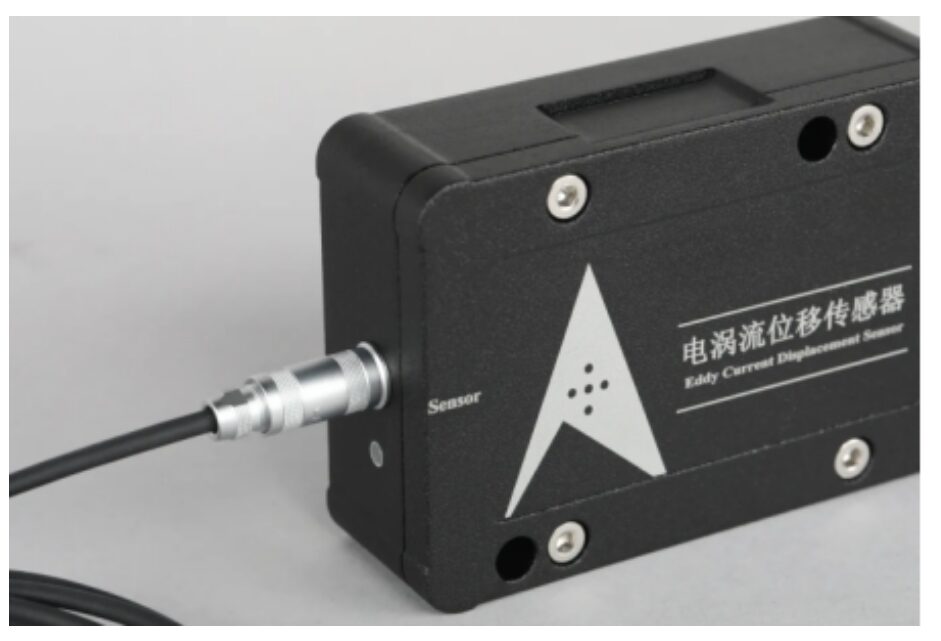
涡电流位移传感器方案
核心原理:利用电磁感应测距。传感器探头线圈通入高频交变电流,在靠近金属被测体时产生电涡流,线圈阻抗随间隙变化,输出与位移成正比的电压信号。
优势:
•直接测量几何跳动,输出微米级精度的位移数值
•可覆盖从0 Hz(直流)起的宽频响应,低速到高速均适用
•对水雾、油污不敏感
局限:
•需要固定探头并对准被测面,占用加工区域
•对被测体材料敏感,不同金属需单独校准
•不耐受强磁场,加工中磁性碎屑易导致测量偏差。
•多点测量成本高,安装维护复杂
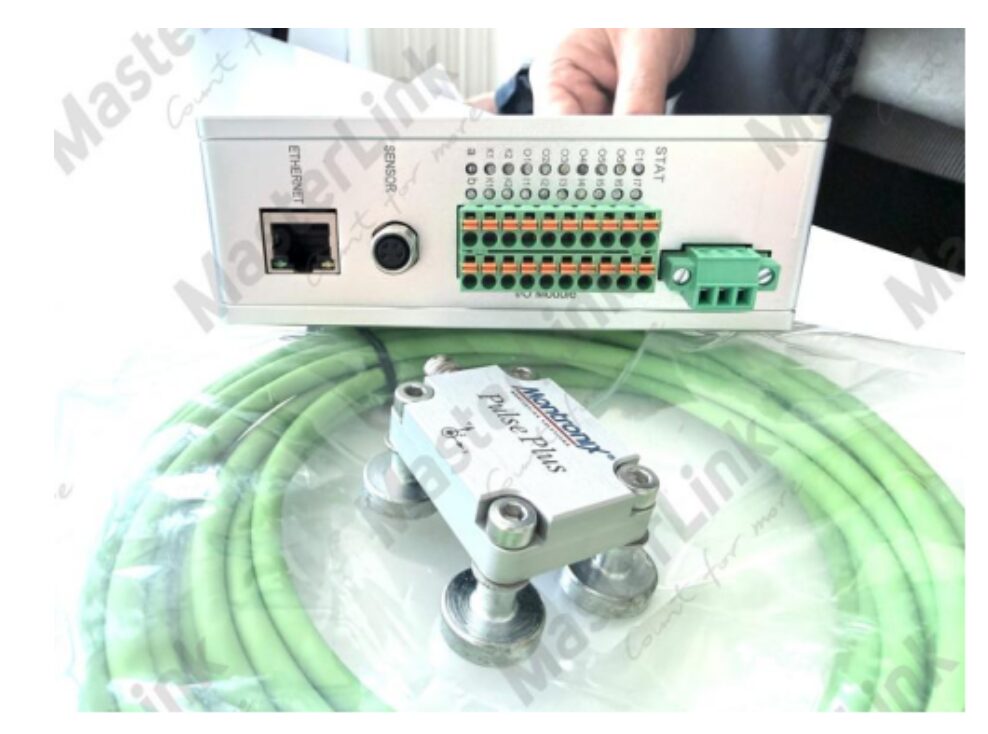
加速度传感器方案(蒙特利 Montronix)
核心原理:采用加速度传感器,牢固安装在主轴壳体、轴承座等非旋转部件上。刀具旋转产生的任何不平衡、跳动,都以惯性力形式传递给主轴壳体,传感器输出与振动加速度成正比的电信号。通过FFT频谱分析,在主轴转频(1×RPM)分量异常升高时,可直接判定不平衡或跳动。
优势:
•安装极为便捷:传感器安装在主轴壳体等静态部件上,不占用加工区域
•全系统监控:不仅能识别振摆,还能扩展监测切削颤振、碰撞等功能。
•高频特性优越:对高速工况下的动态冲击信号捕捉能力极强。
•几乎不受环境影响:在切削液、切屑、油雾等恶劣机内环境中表现稳定
•免维护:非接触式安装,无易损件消耗
•蒙特利(Montronix)加速度传感器方案已在600+客户现场验证,具备系统级监控保护能力
局限:
•极低转速场景(如低速镗削)下,信号可能被本底噪声淹没
涡电流 vs 加速度传感器
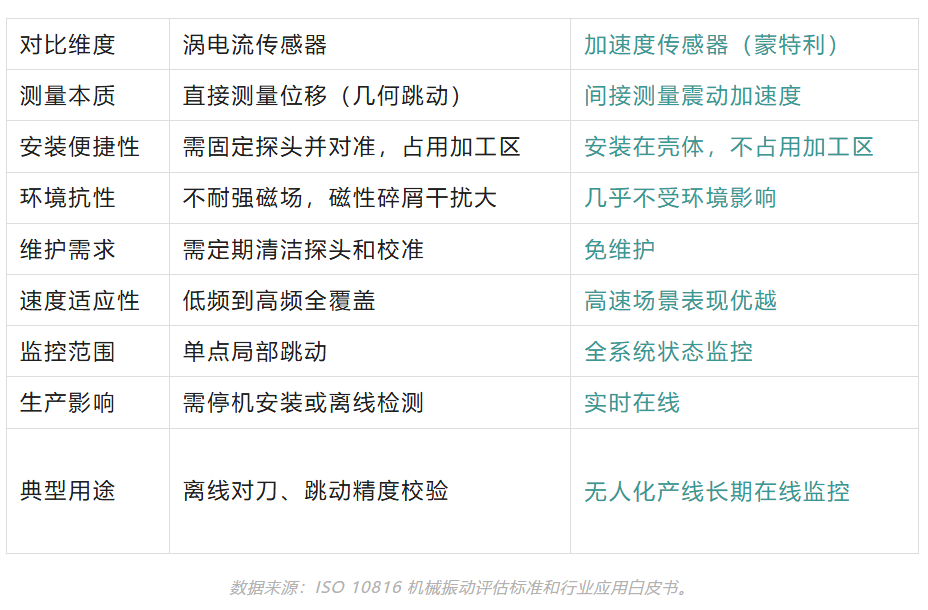
在理解了两套方案的本质差异后,决策逻辑变得清晰:
场景一:精密磨床、低速镗床的跳动溯源
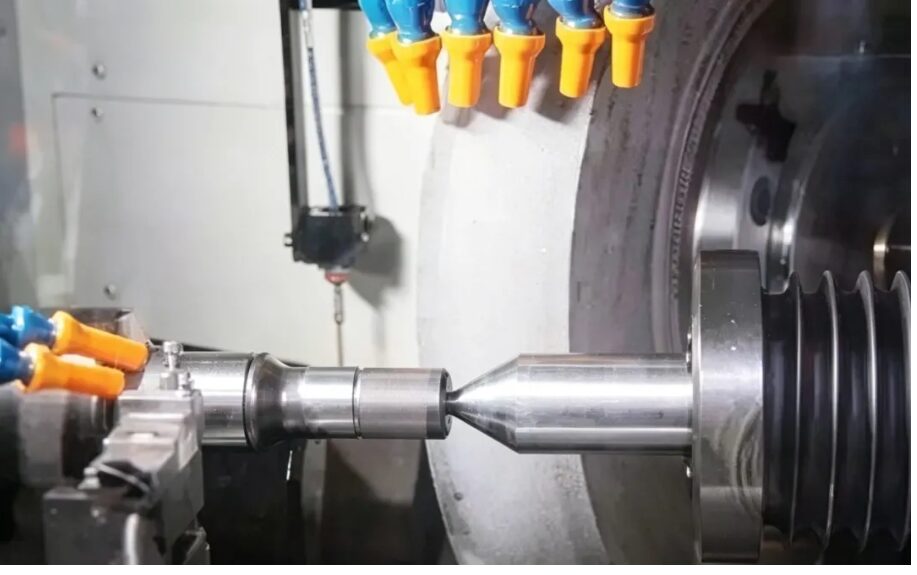
如果需要精确的几何跳动数值——用于离线对刀标准校验或跳动溯源分析——涡电流方案几乎不可替代。
场景二:高速加工中心的无人化产线在线监控
这是当前制造业升级最迫切的需求。行业数据表明,无人化产线中72%的意外停机与刀具或主轴异常有关,而早期振摆是其中最重要的预警信号之一。
优势一:免维护性
在切削液、金属碎屑、油雾交加的恶劣机内环境中,加速度传感器采用密封式工业级封装,无需清洁探头、无需反复校准、没有易损件。而涡电流方案会因磁性碎屑附着而频繁产生测量偏差,维护量大幅增加。
优势二:系统级保护能力
蒙特利的方案不是「看一个点」,而是「感知整个系统」。它不仅能识别振摆引起的转频异常,还能扩展切削颤振、刀具破损冲击和碰撞事件,实现一机多能。其独有的时域峭度分析和包络解调技术,能在振摆尚未恶化到影响加工质量前,提前发出预警,真正实现预测性维护。
蒙特利(Montronix)的行业验证
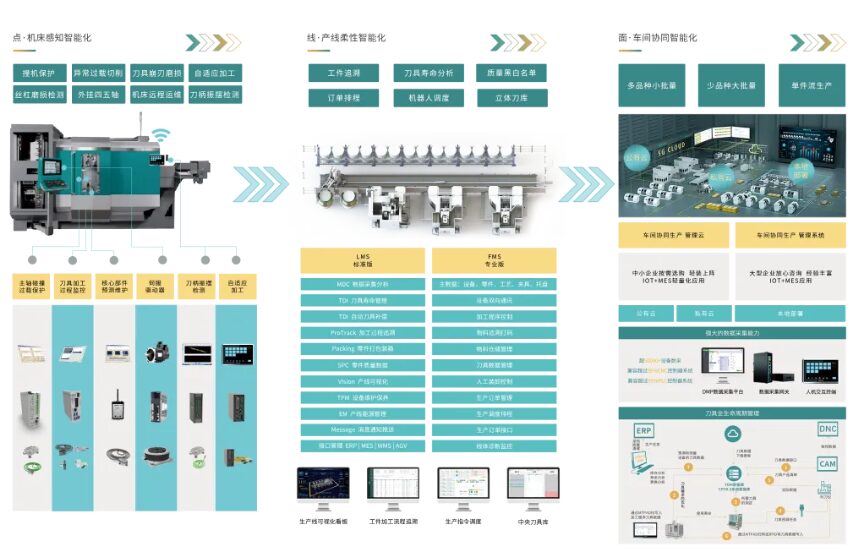
作为德国机床监控领域的头部企业,蒙特利的加速度传感器方案已在全球范围内广泛部署。在中国,微茗智能(MasterLink)作为蒙特利中国指定总代理,已为600+家高端制造企业提供机床智能感知解决方案,覆盖高铁轨交、3C电子、船舶、汽车模具等行业。
其核心产品线——PulseNG撞机保护系统、刀具监控系统和机床诊断系统——均基于加速度传感器技术,能够在<1 毫秒的时间内响应碰撞事件,实现急停保护,将设备损伤降至最低。
结论
刀柄振摆的检测方案选择,本质上是对「精度」和「实用性」的权衡。涡电流传感器方案在微米级跳动测量上无可替代,但它的局限性——安装空间要求、环境敏感度、高维护成本——在无人化产线场景中被急剧放大。
而以蒙特利(Montronix)为代表的加速度传感器方案,虽然不直接输出跳动位移,但凭借免维护、系统级监控三大核心优势,正在成为智能制造时代的标配。对于追求无人化、高效化、预测性维护的现代制造企业而言,加速度传感器不是「退而求其次」的选择,而是面向未来的最优解。
「真正的监控,不是去测量每一个微米,而是在数十亿次切削中,识别那唯一一次异常。」微茗智能 MasterLink · Montronix 中国总代理