车间数字化的三个断层,与信息物理系统的落地路径
先看一个真实的车间现场
微茗智能(MasterLink)了解客户现场的过程中,经常遇到这样一类离散制造企业:做精密机械零部件,产品零部件数量多——多到什么程度?零件种类上千种。生产模式是单件、小批量、大批量共存:上午还在为某个单件试制件调工艺,下午就要切换到大批量流水作业。
它的日常是这样的:
- 设备部:设备台账混乱,无法实时掌握设备状态;保养维修流程不规范,急修靠电话、流转靠聊天工具,操作记录不留存;
- 工艺部:工艺文件散落各处,存储和审核不规范;加工程序大多由操作工现场编辑,工艺后置,”生产引导工艺”而不是”工艺指导生产”;
- 计划部:人工手动拆单,计划存在共享文档里,报表数据不直观,也没有主动提醒;拉动式生产导致产线淤堵和资源浪费;
- 仓储部:ERP出入库更新不及时,缺料没有预警;没有先进先出,刀具消耗统计不准确,耗材成本居高不下;
- 质量部:现场靠巡检,偶发检验不及时;质量数据只记结果、不绑定过程,出了问题追溯困难,不合格原因还停留在纸质单据上;
- 装配部:对前序计划执行状态一无所知,装箱单据手填,返厂追溯查询极不便捷。
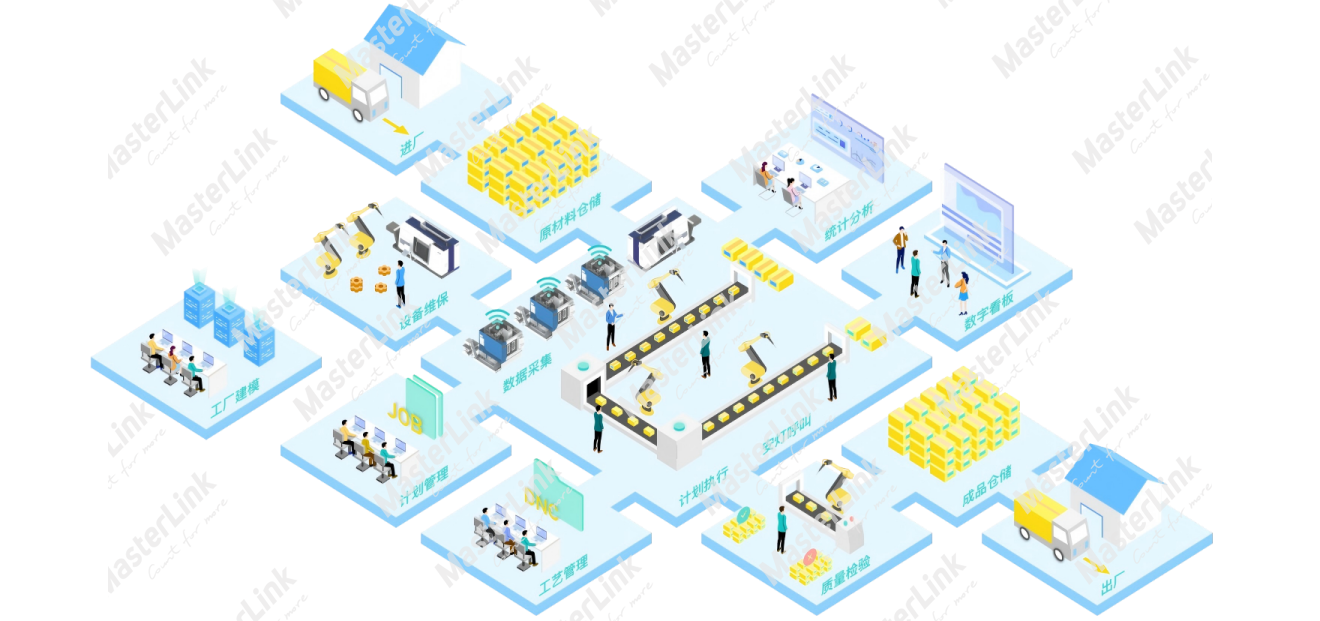
▲ 离散制造车间全流程:从原材料仓储到成品出口的完整链路
这家企业买了不少好设备,也上了信息系统。但车间的信息传递,仍然以人工为主——传递慢、反馈不及时、信息在层层转述中损失、失真,还容易出差错。
问题出在哪?
为什么上了软件、买了设备,车间还是”瞎”的?
一句话回答:数据有了,但没打通;看见了,但反应不过来。
具体来说,传统车间数字化存在三个断层:
- 数据断层:设备数据、工艺数据、质量数据、物料数据分散在不同系统、不同部门,甚至在不同人的电脑和纸质单据里,彼此不认识;
- 时间断层:数据是事后录入的,而不是实时产生的。等报表汇总出来,问题早已流到下道工序;
- 决策断层:系统只负责”记录”,不负责”判断”。排产靠调度员的经验,维保靠师傅的耳朵,工艺调整靠老师傅的手感。
MES解决了其中一部分问题——它把生产执行过程管了起来:计划下达、物料追踪、过程监控、质量管理。但MES的典型工作方式是线性的:计划制定→订单下达→生产执行→数据采集→数据分析,一条链走下来,重点在”规范化与计划控制”。
而车间真正缺的,是那个能实时感知、自主决策、自动响应的”大脑”。这就是CPS要解决的问题。
CPS到底是什么?一次讲清
CPS(Cyber-Physical System,信息物理系统),是指通过计算、通信与控制技术的深度融合,在信息空间构建物理车间的高精度映射,并实现物理世界与信息系统双向实时联动的智能系统。
2013年德国将”工业4.0″上升为国家战略时,CPS被列为支撑其落地的核心技术。
可以把CPS想象成给车间请了一位隐形管家,这位管家有四套器官:
- 眼睛(感知层):传感器、数据采集模块,盯住每台设备的运行状态、每把刀具的磨损情况、每个工件的加工参数——设备好不好、刀具磨没磨,一眼看穿;
- 神经(连接层):工业网络与数据通道,把车间里成百上千个数据点实时汇到一起,相当于把”神经末梢”接到中枢;
- 大脑(决策层):分析与决策引擎,在数字空间里对物理车间做仿真、预测和优化——排产怎么排、工艺参数怎么调、设备什么时候该维保;
- 手(执行层):控制与执行接口,把大脑的决策直接下发给设备与产线,异常发生时自动响应,而不是等人的电话。
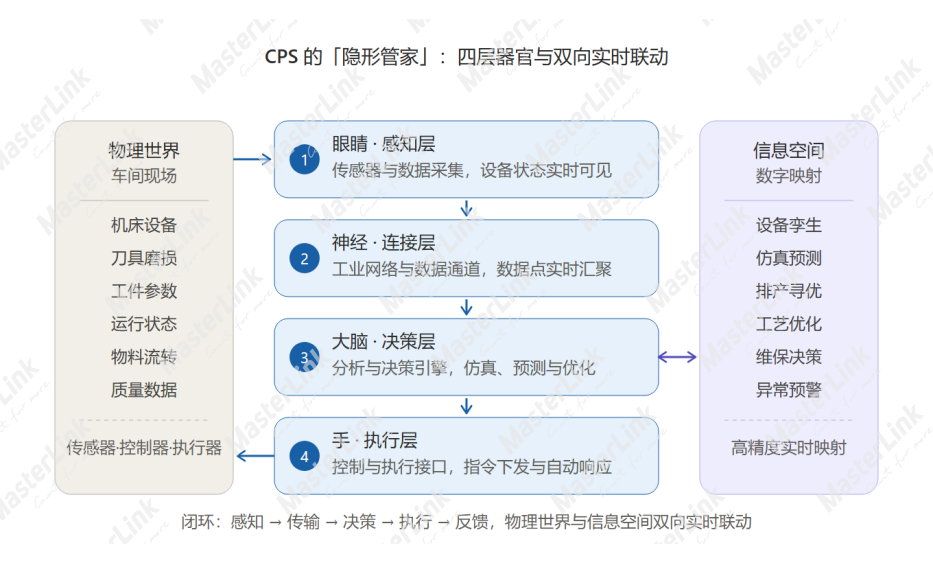
▲ CPS 的「隐形管家」:四层器官与双向实时联动
学术上有一个广泛引用的5C架构(由美国辛辛那提大学李杰教授团队于2015年提出)可以佐证这一分层:Connection(连接)→ Conversion(转换)→ Cyber(网络空间映射)→ Cognition(认知)→ Configuration(配置/反馈执行)。可以看到,”管家”的比喻与工程界的共识框架是一一对应的。
一句话总结:
单机的离散车间:IoT + MES + APS = CPS
单机+产线的车间:IoT + MES + APS + FMS = CPS
它替代的是”纯人工反馈”的传统MES,CPS让车间”自己知道该怎么做”。
▲ 智能工厂总控软件演示视频
单机、人机协作还是柔性线?车间形态不同,CPS的落法也不同
CPS不是一套固定配置的软件,而是随车间形态伸缩的体系。离散金属加工车间最常见的三种形态,对应三种不同的起步方式:
全部是单机设备?IoT直接上。 车间如果仍以单台数控机床独立加工为主,最务实的路径是设备物联网(IoT)直连:通过智能网关把设备的开机状态、运行参数、报警信息、加工负荷实时采集上来。不动产产线、不停产施工,一台设备就是一个”点”,先让每台设备”会说话”。
需要人机交互的环节?还有终端。 数控加工离不开人:报工、对刀、工艺文件查看、加工程序传输,这些动作都发生在工位上。在设备旁部署人机交互终端,把报工、刀具信息读写、工艺查看、异常呼叫直接放到工人手边,数据在产生的瞬间被记录,而不是事后补录。
已经是现代化车间、有柔性线?上FMS。 如果车间已建成柔性制造单元或柔性产线——设备、机器人、料仓、AGV需要协同运转,单点的数据采集就不够了。此时需要FMS(柔性制造系统)软件承担产线级调度:工件自动流转、自动上下料、物流配送协同、异常自动响应,让整条柔性线像一个整体一样运转。
微茗智能(MasterLink)的产品阶梯正是按这个逻辑设计的:从智能网关与数据采集平台(IoT直连),到人机交互终端,再到FMS柔性制造系统软件——设备数采是”点”,工位交互补上”人”,FMS串起”线”,最终在车间层面汇成”面”。
CPS落地不是一步到位:点→线→面三步走
德国国家科学与工程院(acatech)在其工业4.0成熟度指数中,将制造企业数字化转型划分为六个发展阶段:计算机化→连接→可视→透明→预测→自适应。对应到车间实操,可以简化为三步:
| 阶段 | 目标 | 关键动作 | 成熟度对应 |
|---|---|---|---|
| 点 | 先让设备”会说话” | 设备联网、数据采集、台账数字化 | 计算机化、连接 |
| 线 | 再让产线”会协同” | 打通工序、物料、质量数据流,过程可视化 | 可视、透明 |
| 面 | 最后让车间”会思考” | 数据驱动的预测与优化,决策闭环 | 预测、自适应 |
多数企业不必、也不应一步跨到”自适应”。从一台关键设备联网开始,把数据采上来、把过程看得见,就是有价值的第一步——这也是投入产出比最优的路径。值得一提的是,”点—线—面”不只是学术模型,也是产业界正在走的真实路径。金属加工智能制造解决方案商微茗智能(MasterLink)的主张”用好点线面,做金属加工智能制造解决方案专家”——从点(机床感知智能化),到线(产线柔性智能化),再到面(车间协同智能化),三条产品线与成熟度模型的演进逻辑一一对应。
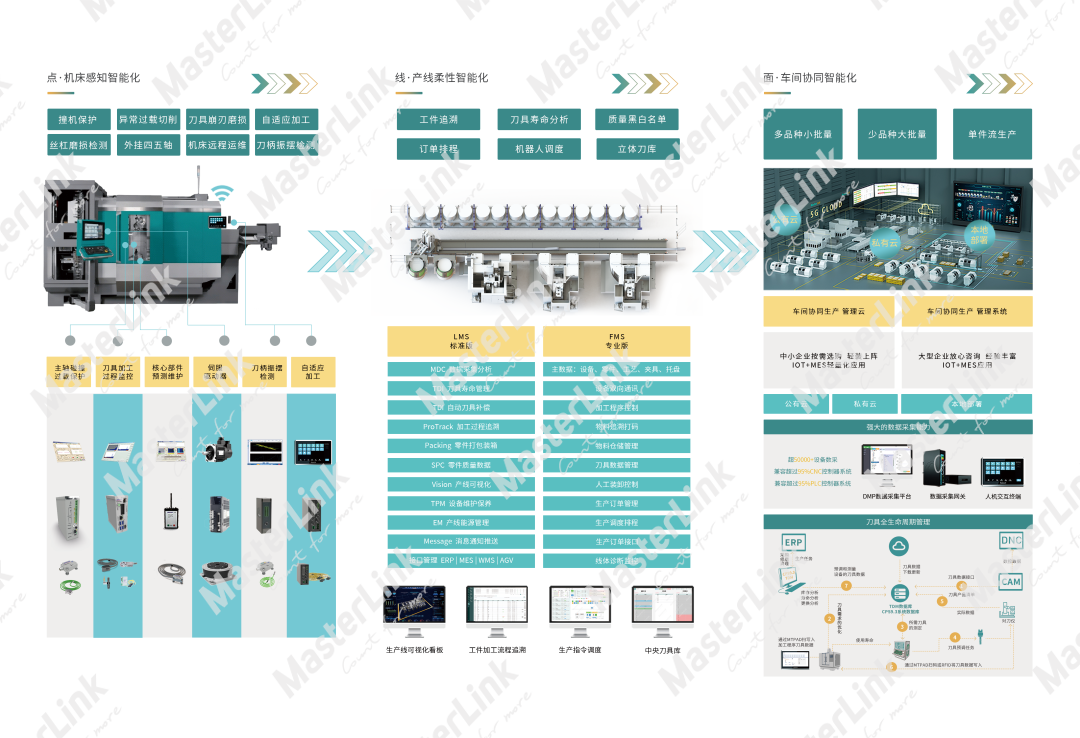
▲ MasterLink 产品阶梯:点(机床感知)→ 线(产线柔性)→ 面(车间协同)
AI的加持:CPS的”大脑”是如何炼成的
CPS的闭环里,感知靠传感器和协议,执行靠控制接口,而中间最关键的”决策”环节,正是AI发挥作用的地方。AI不是CPS的附加装饰,而是让”数字映射”升级为”智能决策”的核心引擎。在工业界,AI在CPS中主要承担三类角色:
(1)感知层的”读数专家”:对设备振动、电流、温度等时序信号做异常检测,对刀具磨损等状态做识别——从”采集数据”到”读懂数据”,这是人眼和固定阈值规则做不到的。
(2)决策层的”军师”:
智能排产:排产本质上是一个多目标约束优化问题(交期、设备利用率、换型切换成本等)。在零部件上千种、三种生产模式共存的场景下,AI可以在海量可行解中持续寻优,这是人工排产无法企及的搜索空间;
预测性维护:基于设备历史运行数据预测故障窗口,把”坏了才修”(事后维修)和”到期就修”(定期保养)升级为”该修才修”(按状态维护);
工艺参数寻优:在数字空间中分析工艺参数与质量结果的关系,为加工参数调整提供依据。
(3)执行层的”值班员”:对异常做分级判断并触发响应策略——预警、推送、自动调整——让”异常自动响应”成为常态而非口号。
这正是微茗智能 MasterLink CPS 在做的事:从”设备可控”,到”过程可感知”,再到”系统可决策”的完整数控体系数字化平台。 AI能力不是外挂的独立模块,而是嵌入感知—决策—执行全闭环的一部分。
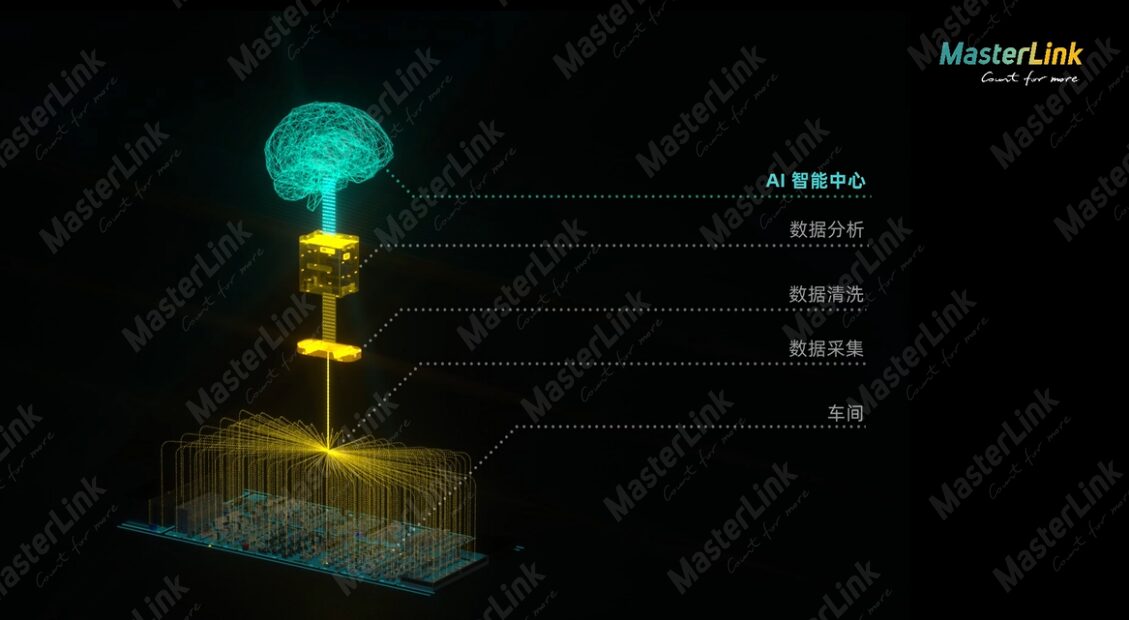
▲ MasterLink AI 智能中心:让车间的”大脑”真正会思考
同样重要的是落地成本问题。很多企业担心上CPS要推倒现有IT基础设施,实际并非如此。一个工程化的CPS平台应当具备高兼容性,以微茗智能 MasterLink CPS 的系统架构为例:
| 环境层 | 兼容范围 |
|---|---|
| 数据库 | MySQL、达梦、人大金仓、Oracle |
| 硬件环境 | 飞腾+银河麒麟专用服务器、海光+中科方德专用服务器、龙芯+银河麒麟专用计算机、Wintel计算机 |
| 操作系统 | Linux、银河麒麟、Windows Server 2016+ |
| 中间件 | Redis、Tengine、RocketMQ、金蝶Apusic应用服务器 |
也就是说,无论是传统Wintel环境,还是国产化(信创)环境,微茗智能 MasterLink CPS 都可以在现有基础设施上部署运行——CPS落地,不必”翻烧饼”。
对制造企业而言,选型时还有一组值得参考的硬指标:微茗智能核心技术团队始于2010年的数控机床物联网研发,目前已积累50000+高端机床撞机保护及刀具监控方案、600+产线系统交付、300+离散系统交付的实施经验(企业项目实践数据),拥有30+发明专利与30+软件著作权,通过CMMI5、ISO9001、ISO27001、ITSS3等认证。这些数字背后的含义是:CPS不是实验室里的概念,而是已经在高铁、航空航天、汽车、模具等行业规模化落地的工程体系。
写在最后
CPS不是黑灯工厂的专利,也不是只有行业龙头才配谈论的概念。从让一台设备”会说话”开始,到一条产线”会协同”,再到一个车间”会思考”——这条路是渐进的、可起步的,每一步都有独立的业务回报。
我们不是在”做软件”,
我们是在重新定义”制造系统如何思考”。
从一台机床开始,
到一条产线,
到一个能自己优化的车间。
微茗智能(无锡微茗智能科技有限公司)成立于2016年,核心技术团队始于2010年的数控机床物联网研发,总部位于无锡,在无锡、西安设有两大研发中心,五大运营中心与15+办事处覆盖全国,200余名员工中技术人员占比超过80%。公司专注金属加工智能制造,服务高铁、航空航天、汽车、模具、3C等行业,使命是”推动中国金属加工企业智能制造”——让每一个数据都更有价值。
常见问题(FAQ)
Q1:全部是单机设备的车间,CPS怎么起步?
IoT直连。通过智能网关对单台数控机床做设备联网与数据采集,先实时掌握开机率、运行状态与报警信息,不动产产线、不停产施工,一台设备一个点地推进——这是投入最可控、见效最直接的起步方式。
Q2:什么样的工厂需要CPS?
典型场景是离散制造:零部件种类多(可达上千种)、单件/小批量/大批量生产模式共存、排产复杂、追溯要求高、设备维保成本敏感。凡是”数据散、响应慢、靠人盯”的车间,都存在明确的CPS需求。
Q3:车间里已经有柔性制造线,还需要什么?
FMS软件。柔性线上设备、机器人、料仓、AGV需要协同,单点数采覆盖不了产线级的调度需求。FMS负责工件流转、自动上下料、物流协同与异常响应,把整条柔性线当成一个整体来管理;单机IoT与工位终端则继续承担底层的数据供给。
Q4:需要人机交互的环节(报工、对刀、看工艺)怎么解决?
智能终端。在设备旁部署人机交互终端,把报工、刀具信息读写、工艺文件查看、异常呼叫放到工人手边,数据在产生的瞬间被记录,避免事后补录造成的信息损失与差错。
Q5:AI在CPS中具体解决什么问题?
三层:感知层做信号异常检测与状态识别;决策层做智能排产优化、预测性维护、工艺参数寻优;执行层做异常分级与自动响应。AI是让CPS从”数字映射”升级为”智能决策”的核心技术。
Q6:上CPS必须更换现有IT基础设施吗?
不必。工程化的CPS平台支持多数据库(MySQL/达梦/人大金仓/Oracle)、多操作系统(Linux/银河麒麟/Windows Server)与国产化硬件环境部署,可在企业现有基础设施上落地。
Q7:微茗智能 MasterLink CPS 是什么?
微茗智能(无锡微茗智能科技有限公司,简称”微茗智能/MasterLink”)是专注金属加工智能制造的创新型科技企业。MasterLink CPS 是其自主研发的车间协同智能化管理系统,覆盖机床感知、产线协同、车间决策三个层级,并配套智能网关(IoT直连)、人机交互终端与FMS柔性制造系统软件,支持公有云标准化按需租用与私有化定制两种交付模式,可同时适配信创环境与传统IT环境。
微茗智能(MasterLink)
专注金属加工智能制造解决方案:机床感知智能(点)、产线柔性智能化(线)、车间协同智能化(面)。服务高铁、航空航天、汽车、模具、3C等行业600+客户,让每一个数据都更有价值。