随着制造业向智能化方向发展,CNC(数控机床)设备的数据采集已成为优化生产流程、提高产品质量、降低维护成本的重要手段。通过对设备核心数据的采集与分析,企业可以在设备维护、刀具管理和生产优化等方面获得显著提升。但因车间机床型号多、生产年代和系统版本杂,导致数据采集的难度差异很大,许多企业在难以推进。
设备看着都在转,订单却交不出去,是不少金属加工厂的日常。机床没停、工人没闲着,可月底一算,OEE不到50%。问题出在“看不见”上:哪台在真正切削、哪台在空转、停机是换刀还是等料,大多数车间拿不出这些数。
这些正是IOT数据采集要处理的事:采什么数据、老机床没有网口怎么办、不同品牌的设备怎么打通,以及采上来后AI能不能读懂。
据Rockwell《2025年智能制造报告》显示,制造商收集的数据中仅44%被有效利用。国内机床存量约800万台,其中服役超过10年的老旧设备有300万台,接近四成。另一边,全球工业物联网市场规模在2025年已突破4200亿美元。行业在快速数字化,大量老旧设备却还没接进来。
IOT数据采集是什么?
工业场景里的 IOT(Industrial Internet of Things,工业物联网)数据采集,指的是用数采网关、采集终端和传感器,把设备与生产要素的状态和物理量自动取出来,经协议解析与边缘处理后汇入数据平台,再输出到看板、报表、上层业务系统(MES、ERP),甚至直接触发现场动作的一整套软硬件。
数据来自两个地方。一类在机床本体上:数控系统里的运行状态、程序号、转速、坐标、报警代码,以及机床本体上的主轴振动、温度、负载电流等。另一类来自机床之外,覆盖人、机、料、法、环、测全维度数据。两者结合,才是完整的车间数据。
IOT 数据采集分三步完成:
| 步骤 | 干什么 | 典型设备与软件 |
|---|---|---|
| Step1 | 从数控系统、机床本体及车间现场,采集设备状态、工艺参数,以及人、机、料、法、环、测全维度数据 | 数采网关、采集终端、外接传感器、扫码枪/RFID |
| Step2 | 把不同品牌、不同年代的协议统一成一种语言 | 协议驱动库(Modbus、S7、FOCAS、OPC UA、MTConnect等) |
| Step3 | 存储、解析、计算,建立数据字典并做向量化处理,输出到看板、报表及AI应用 | 数据采集平台、数据字典库、稼动率/OEE看板、MES/ERP接口、AI推理平台 |
机床数据采集该采哪些数据?
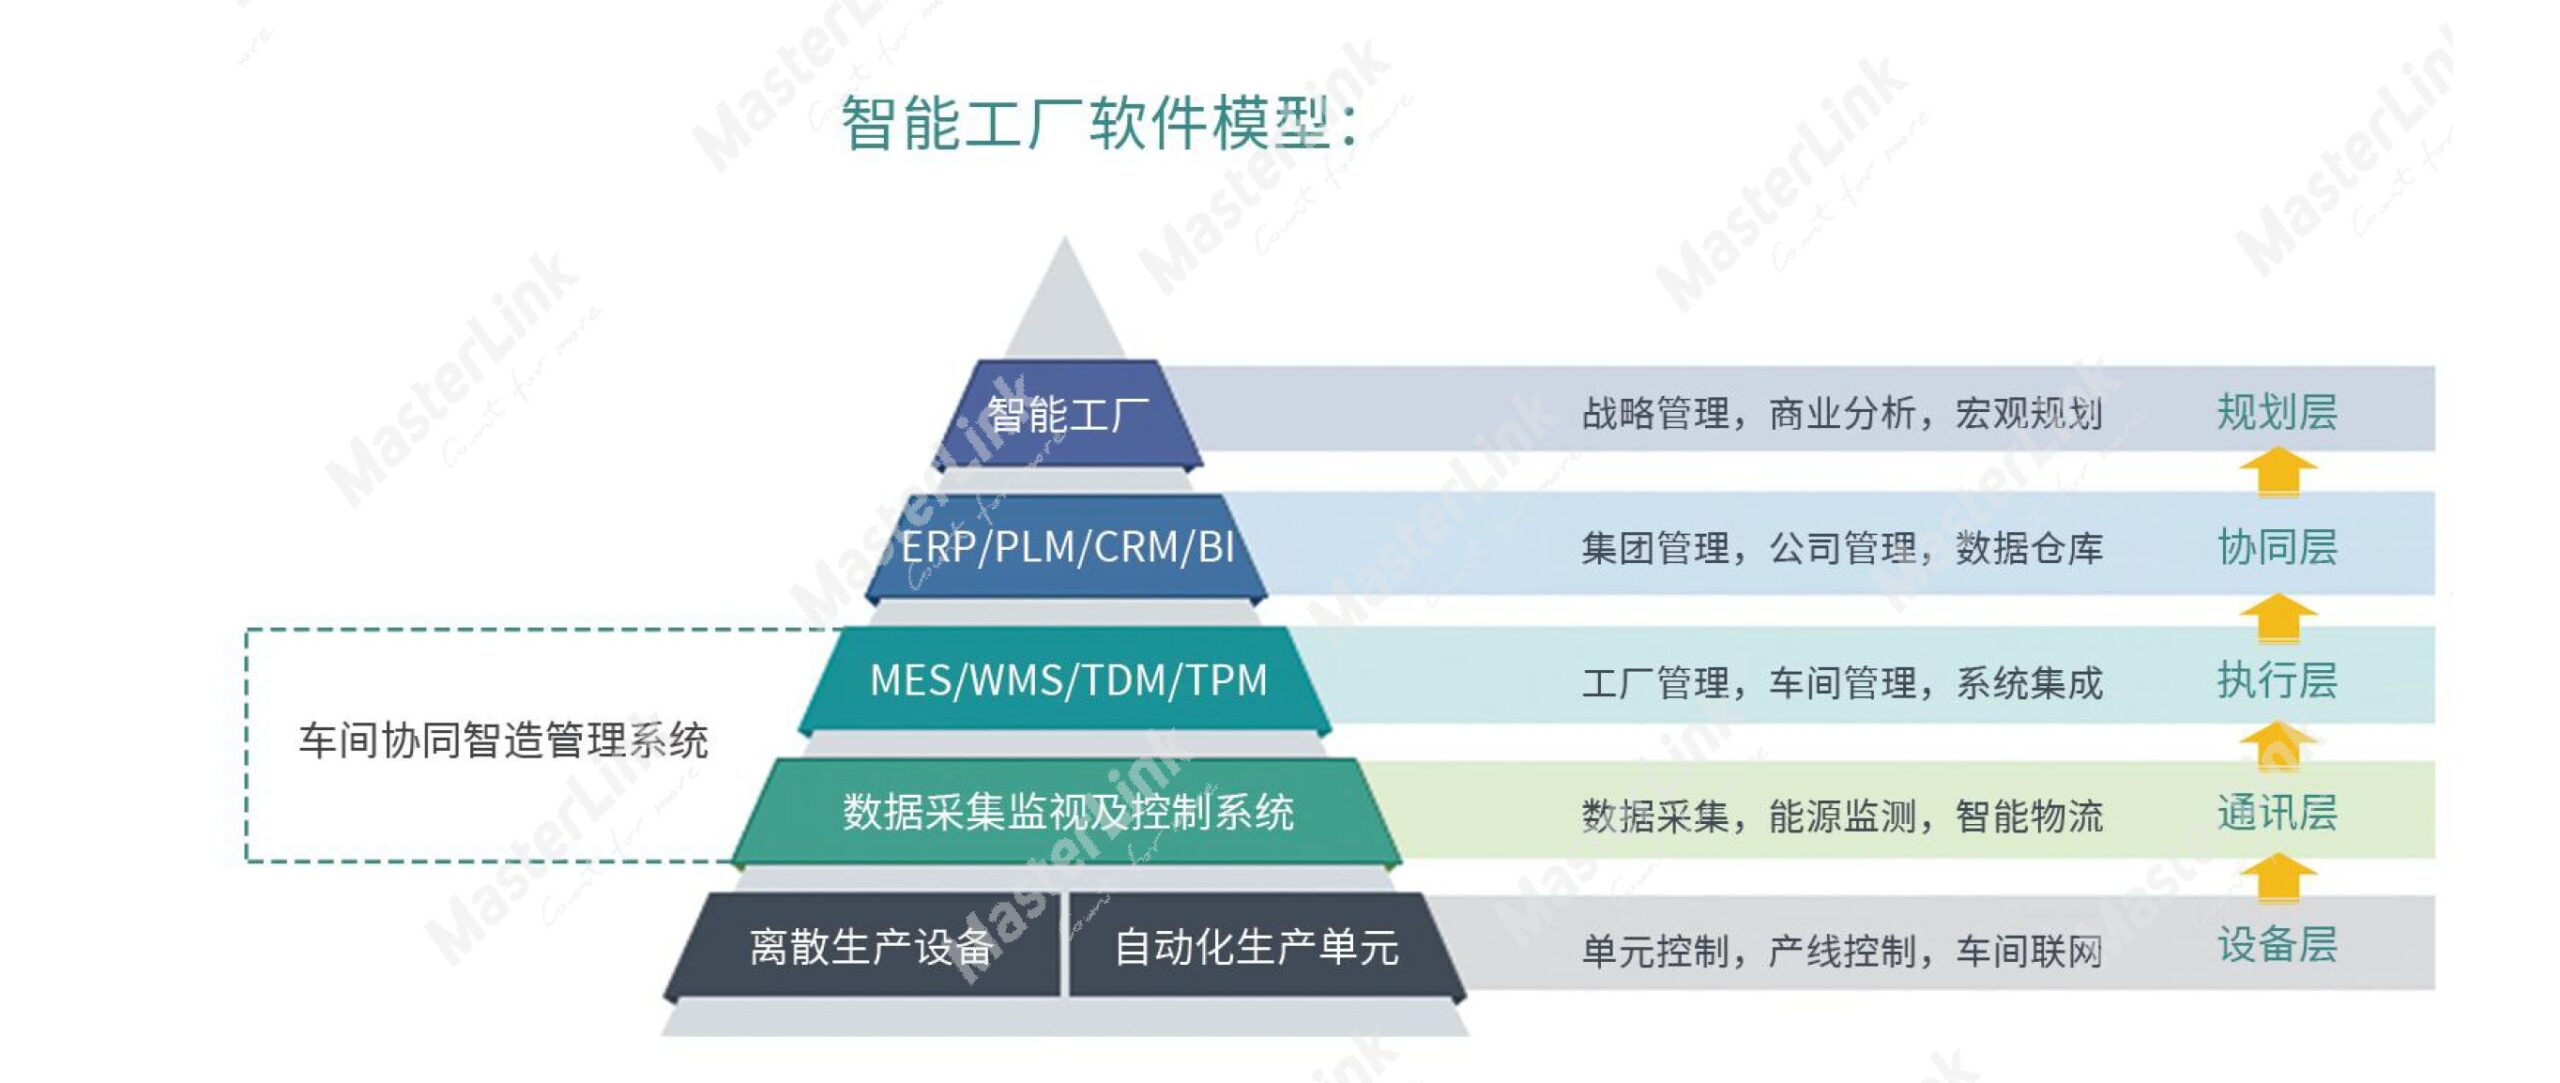
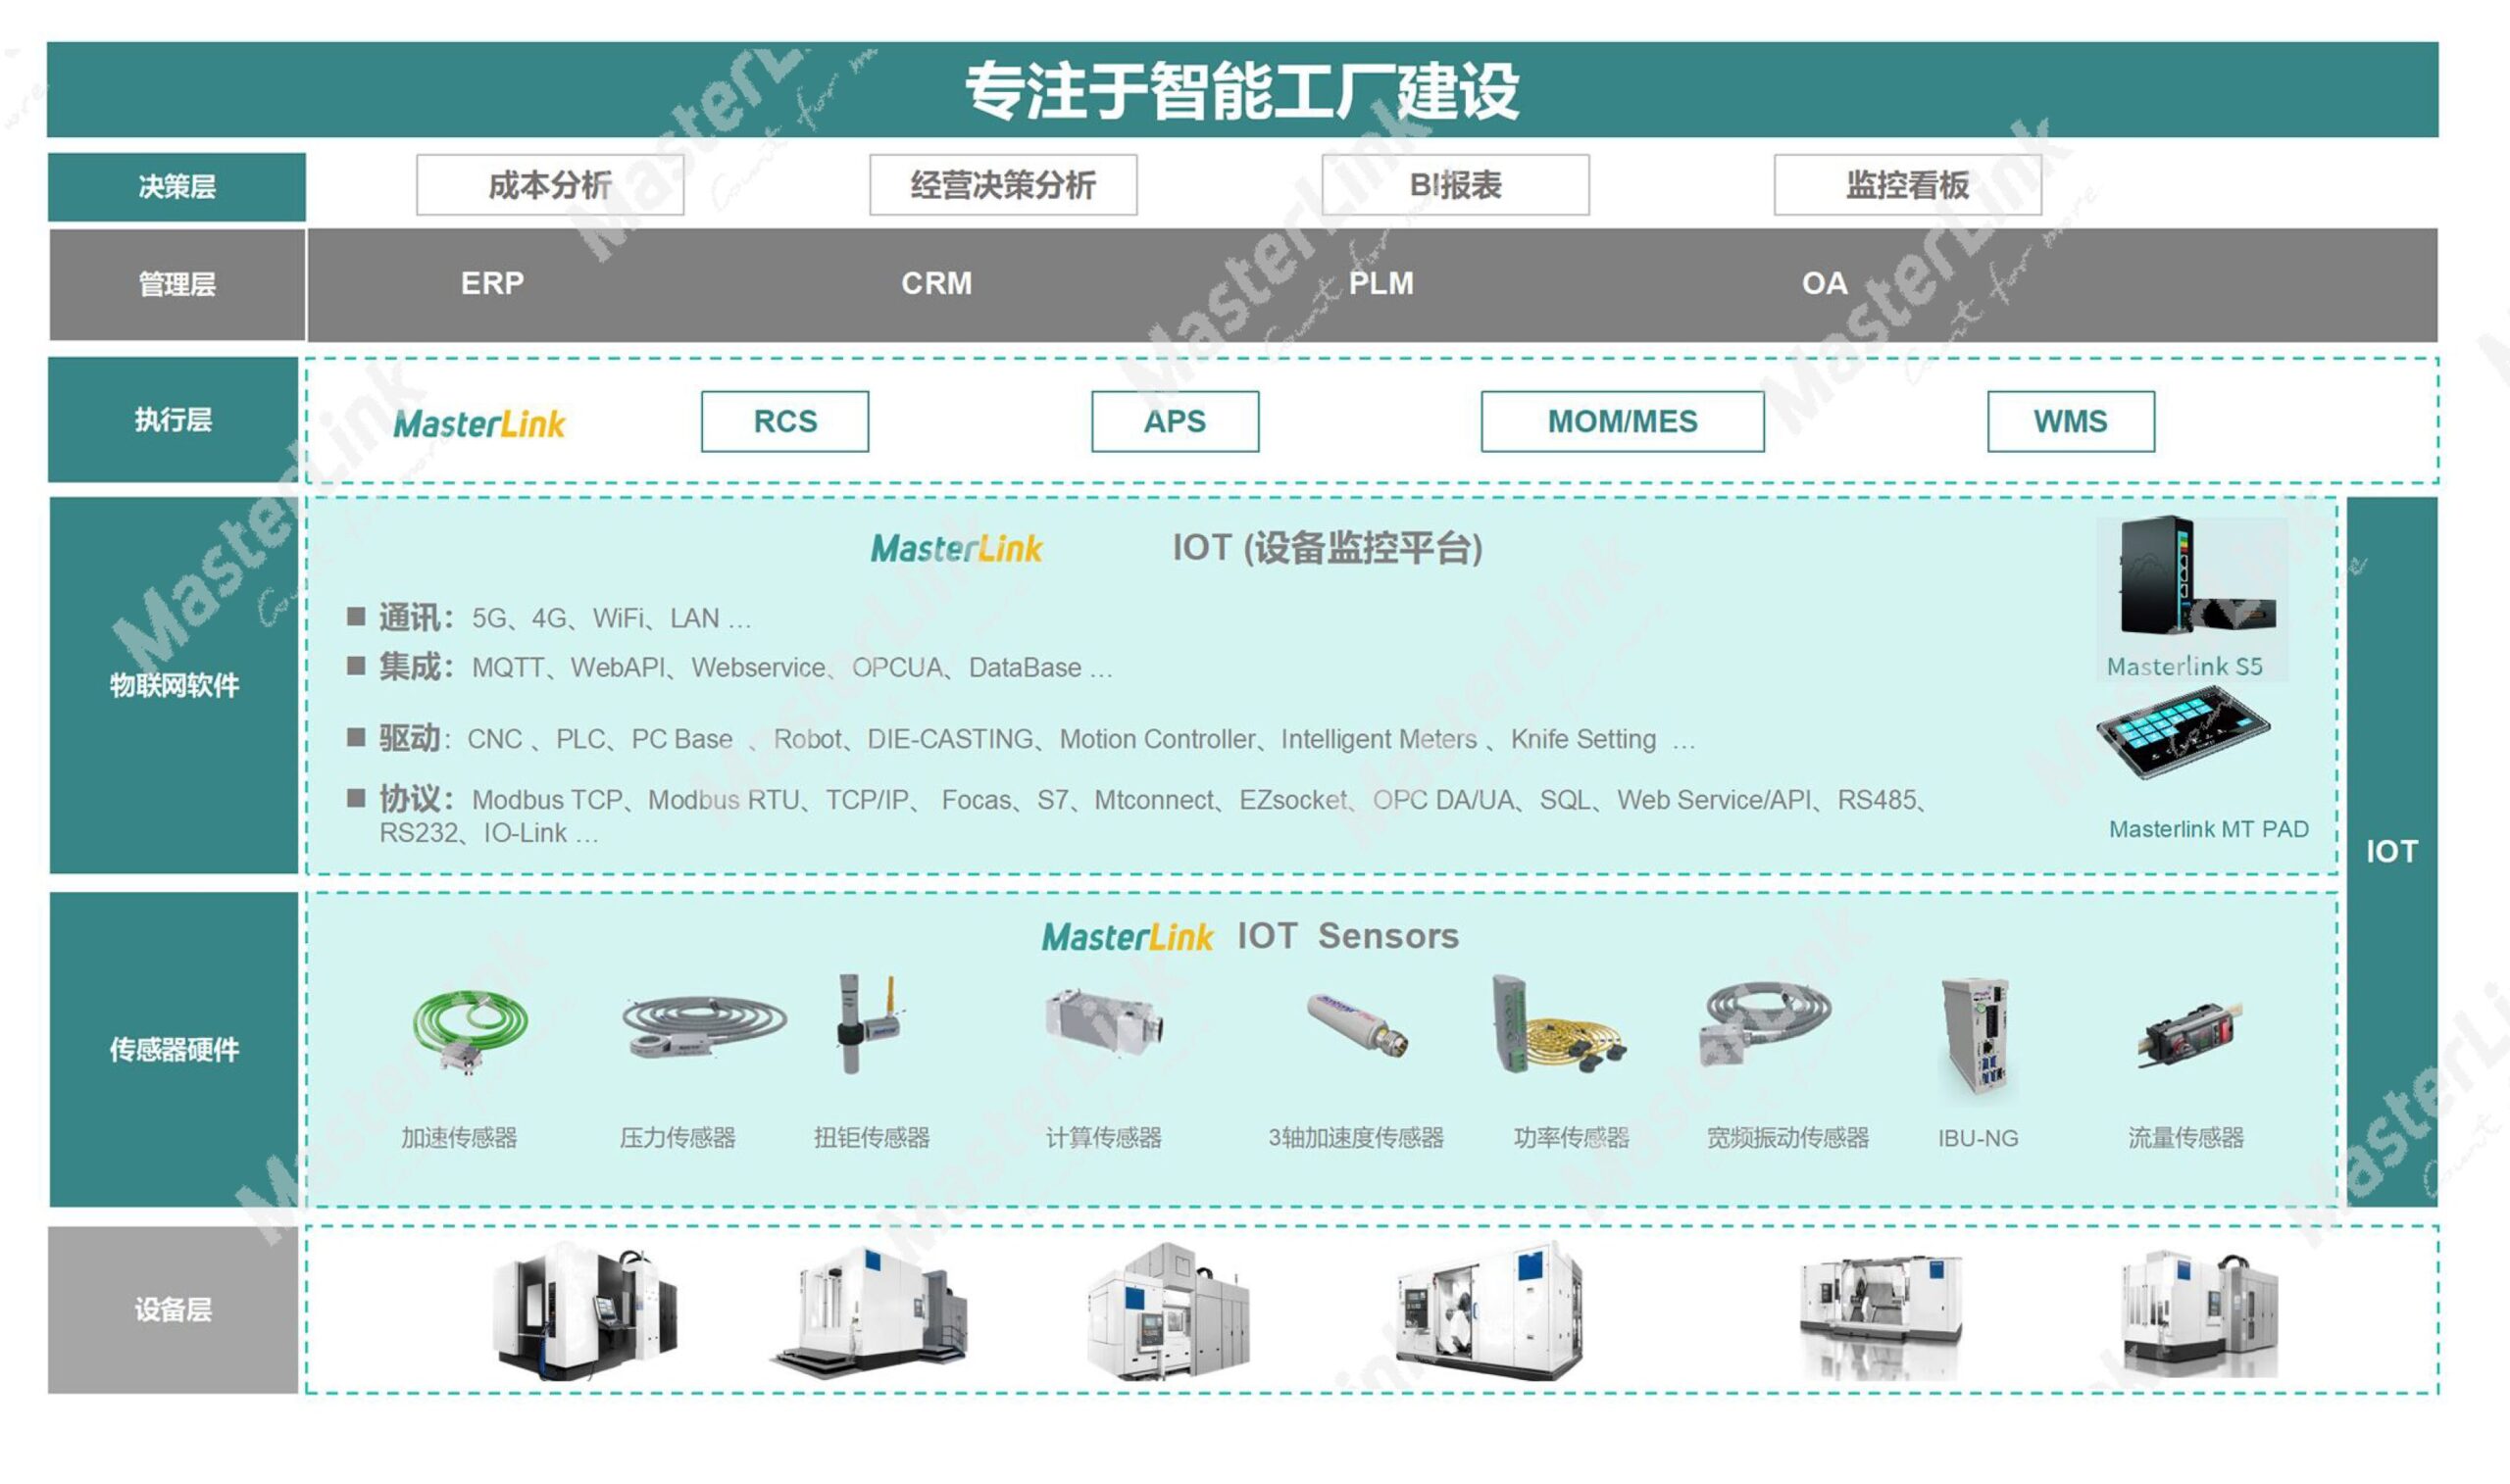
按照智能工厂软件模型的层级划分,数据采集处于通讯层,向下连接设备层的数控机床与自动化生产单元,向上支撑执行层的MES/WMS/TDM等系统。采到的数据按用途分四类:
| 数据类别 | 包含数据 | 主要用途 |
|---|---|---|
| 设备状态与效率数据 | 运行/待机/报警/关机、门开关状态、报警汇总、开动时间、计划停机、异常停机、净生产时间、产量计数、良品数 | 算准OEE、设备管理 |
| 工艺参数与程序数据 | 主轴转速/负载、进给倍率、坐标、当前程序号、刀具号、工艺版本 | 工艺管理、DNC、过程追溯 |
| 质量与刀具数据 | 在线检测数据、检验计划执行结果、刀具寿命、刀具配送与装卸记录 | 质量管理、刀具管理、控制废品率 |
| 物料与生产协同数据 | 物料库存、配送指令、托盘管理、工单执行状态、任务接收与指令下发记录 | 物料管理、生产调度 |
设备状态、工艺参数、质量与刀具这三类数据采自机床本身;物料与生产协同数据来自车间层面的排产、物料和任务调度,是对机床数据的补充。
微茗IOT数据采集:三大能力构成
解决不同品牌设备的通讯难题
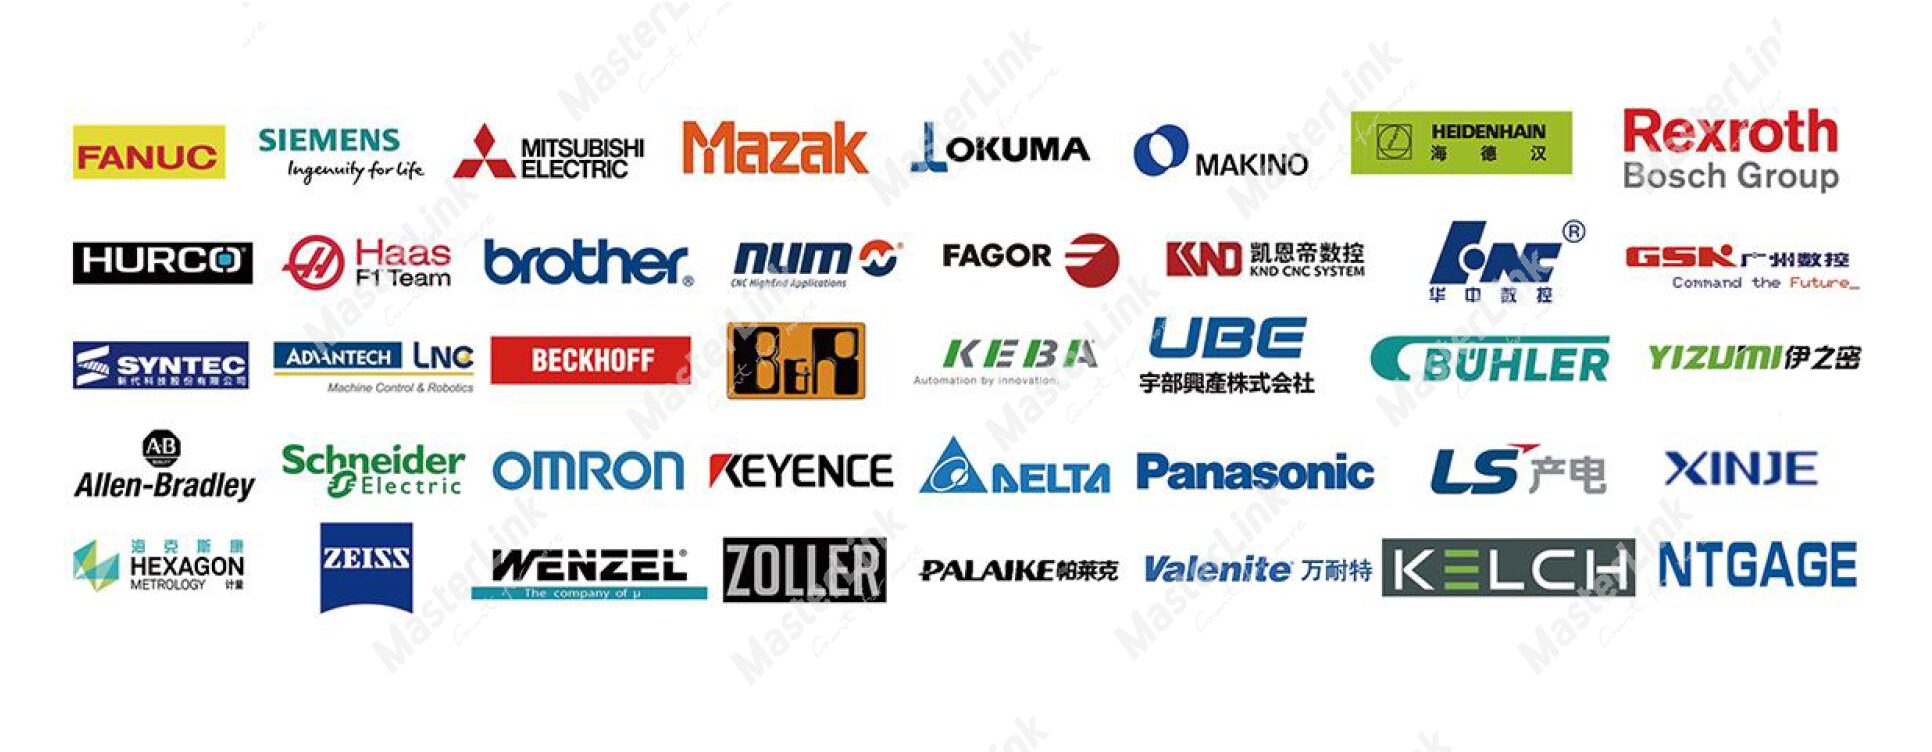
目前主流的数控系统包括:发那科(Fanuc)、三菱(MITSUBISHI)、马扎克(Mazak)、大隈(Okuma)、西门子(SIEMENS)、海德汉(HEIDENHAIN)、力士乐(Rexroth)、兄弟(Brother)、哈斯(Haas)、广数(GSK)、华中(HNC)、新代(SYNTEC)、凯恩帝(KND)等,在主流400多种通讯协议的积累上,微茗智能(MasterLink)开发的DMP数据采集平台目前可以连接超过95%的CNC控制器系统,以及超过95%的PLC控制器系统。电气控制系统的数据基本都能对上。
软硬一体:DMP平台 + MTPad/S5终端协同
DMP数据采集平台是软件层,负责协议解析、数据存储、计算建模,以及向上对接MES/ERP的接口输出,相当于整个体系的“大脑”。
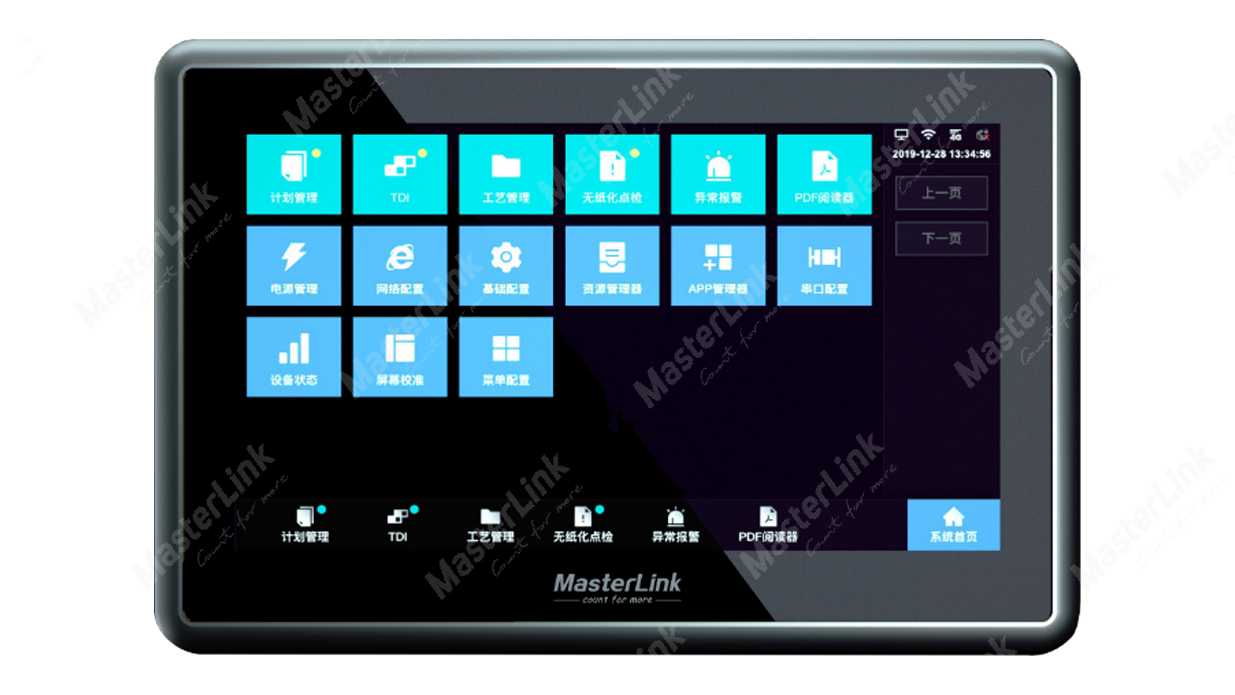
MasterLink MTPad 人机交互终端,集成双网口及RS485/RS232串口,既负责采集,也承担现场人机交互,可同时连接扫码枪、RFID等外设,把设备运行数据与操作工扫码报工、检验录入、异常上报等现场信息统一归集到同一终端,相当于“操作台+数据入口”。
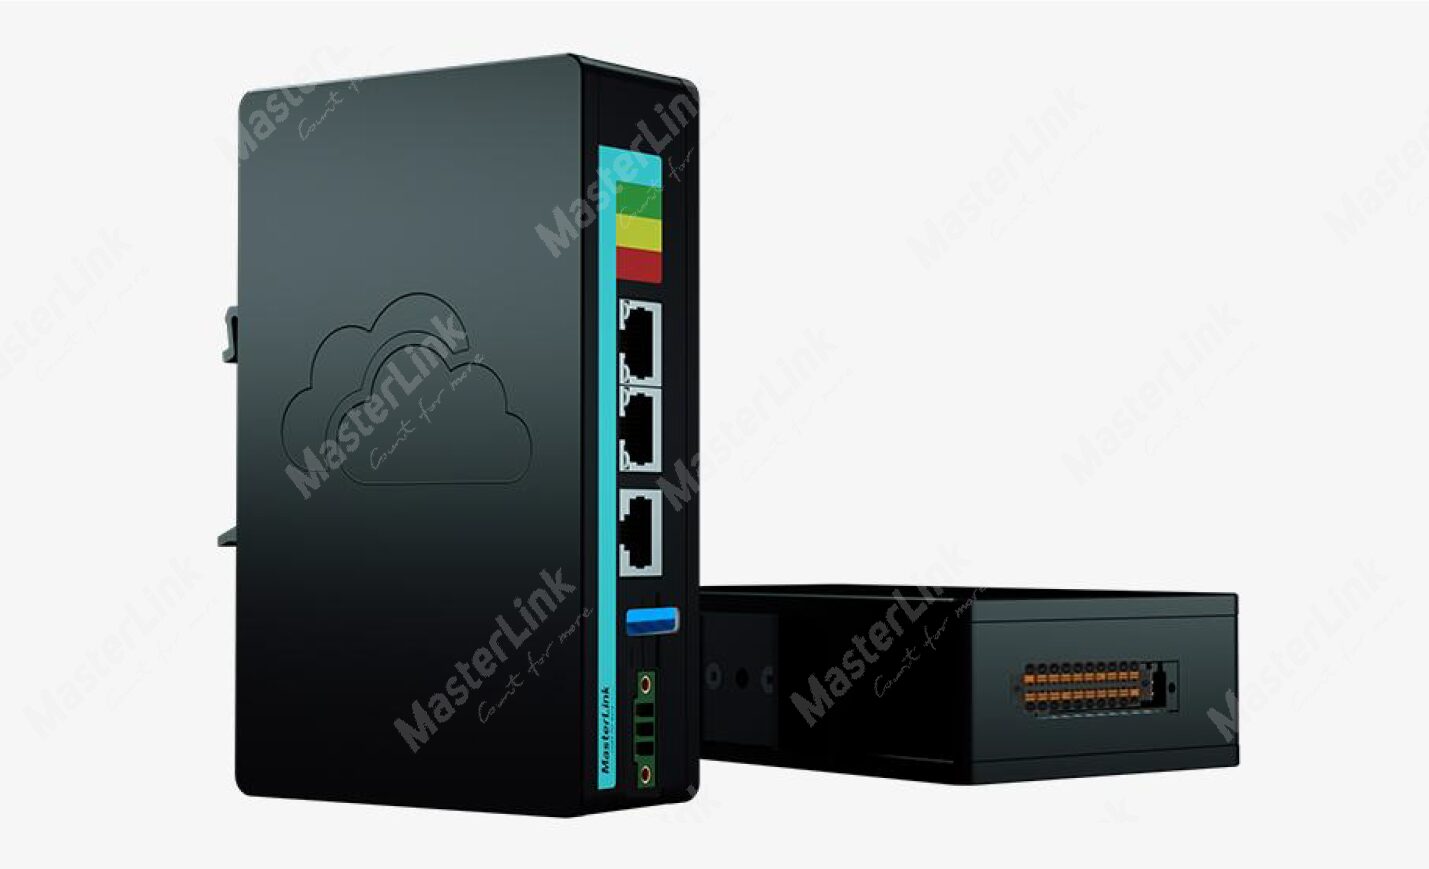
MasterLink S5 通用数据网关,提供5路开关量输入和5路继电器输出,可直接接入机床的启停、报警等信号;配备3个自适应网口并支持手拉手交换;具备15KV空气放电及8KV接触放电保护,适应车间恶劣电气环境。部署在产线侧或电柜内,负责多台设备的协议解析与联网上传,相当于“数据中转站”。
三者配合的逻辑是:MTPad与S5从设备侧取数 → DMP平台做协议翻译与数据建模 → 输出到看板、报表、MES/ERP。
全量数据采集与结构化
机床本身是数据主力,主轴负载、转速、程序号、坐标、报警代码都从这里来。但要支撑排产、质量和成本判断,得把机床周围一圈的数据一起接进来,也就是“人机料法环测”:人的考勤与扫码报工、料的库存与配送、法的工艺文件与程序版本、环的能耗与车间环境(温度、液位、流量)、测的在线检测结果,再加上设备外围的电流、电压、功率。
这些数据和机床数据结合,才是完整的车间数据资产。从机床数据采集着手,把人机料法环测全量数据一起收进来,这是让AI真正理解工厂的第一步。
数据资产化:让AI帮助生产
采到数据仅仅是第一步。如果只把原始信号堆进数据库,AI拿到的就是一个读数,它不知道这是哪台机床的工作数据、单位是什么、正常范围在哪,采集来AI也用不了,而微茗智能会把数据进行清洗再分析,让AI能够真正读懂这些数据资产。
不需要对着AI输入长篇的工业限定词,也不需要让AI扮演任何专家,部署即可使用,即刻读懂您每一台机床数据,让这些数据资产能够不用报表整理就能呈现到您的面前:能不能按时交货?库存能不能再降一点?OEE为什么上不去?耗材费用怎么降?这些关于订单执行情况、在制品流转、质量与生产效率、刀具成本的问题往往需要人力再整理分析,现在只需在对话框内输入,Masterlink工业AI将直接为您生成最准确的答案。
数据情景化:每个数据得知道自己是谁。比如current = 4.7 只是一个数;写成“某线 3 号电机振动值= 4.7 mm/s,正常0–4.5,超限告警”,它才能说明问题。
数据标准化:不同系统出来的数,得先对上号。同样是温度,同一个测点在不同设备上还可能叫法不同。把“同名不同义、同义不同名、单位不一致”在入库前处理掉。
数据语义化:给数据建一层语义。建立机器可读的数据字典,让AI知道去哪台设备的哪个测点取数、单位怎么换算、超过多少要报警。
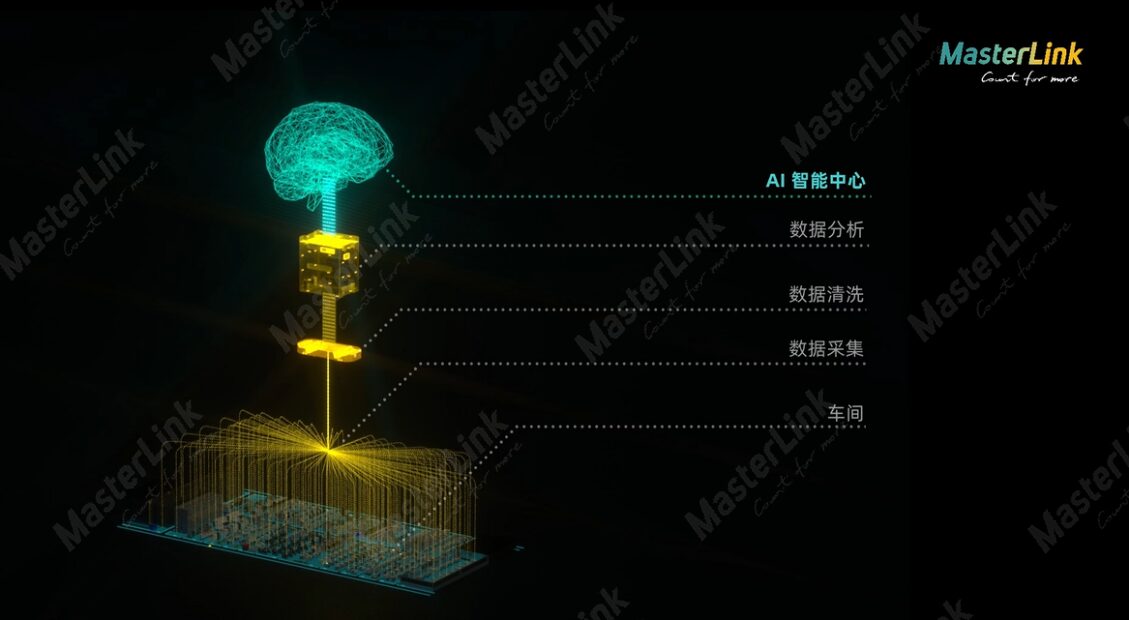
微茗数据采集的路径很清晰:先从机床数据采集起步,把协议库、边缘硬件和采集平台做扎实;再把设备之外的人、机、料、法、环、测接进来,让数据覆盖完整的车间现场;最后通过数据字典和向量化处理,让AI能直接调用这些数据回答上面的问题。机床数据是底子,全量数据的采集与结构化是关键——这两步走完,AI才能真正读懂车间,参与生产判断。
微茗智能(Masterlink)成立于2016年,核心技术团队始于2010年的数控机床物联网研发,总部位于无锡,在无锡、西安设有两大研发中心,五大运营中心与15+办事处覆盖全国,200余名员工中技术人员占比超过80%。公司专注金属加工智能制造,服务高铁、航空航天、汽车、模具、3C等行业,使命是“推动中国金属加工企业智能制造”——让每一个数据都更有价值。
本文数据来源
- Rockwell Automation 2025年《State of Smart Manufacturing Report》
- 财联社报道
- IIM信息《全球及中国工业物联网(IIoT)产业前景数据分析报告(2026)》
常见问题(FAQ)
Q1:IOT数据采集是什么?
IOT数据采集解决“设备数据怎么自动读出来”。微茗DMP平台定位在采集这一层,向上对接MES/ERP。向下连接各类机床与传感器。
Q2:车间数据采集到底该采哪些数据?
机床数据:运行状态、程序号、转速、负载、刀具号、产量计数等,算OEE这些关键点位就够。要让AI参与生产判断,还得加上机床之外的人机料法环测全量数据,两类一起采全并做结构化。
Q3:老机床没有以太网口,还能做数据采集吗?
大部分能。但需要看下型号。关键看数控系统型号和可用的通讯口:主流系统通过控制器协议采集,协议封闭的老设备走I/O采集或外接传感器。
Q4:车间机型很杂,会不会每种都要单独开发接口?
成熟平台把协议适配做成可复用库,不必逐台开发。微茗DMP协议库积累400多种通讯协议,CNC与PLC控制器覆盖均超过95%,MTPad对主流数控系统与PLC的兼容达98%以上。
Q5:数据采上来之后,能直接给AI用吗?
不能。系统收到的只是数值,没有设备归属、单位和正常范围。还需要进行专业的数据清洗和提炼,需要专业的工业数据平台进行分析,AI 数据才能被真正用上。微茗智能 MasterLink CPS 在做的事:从“设备可控”,到“过程可感知”,再到“系统可决策”的完整数控体系数字化平台。AI能力不是外挂的独立模块,而是嵌入感知—决策—执行全闭环的一部分。
Q6:怎么判断一台设备值不值得做数据采集?
主要看剩余年限和重要性。剩不到3年或非关键辅机,采开停机、报警、产量计数就够了;3-5年可以加上设备状态和工艺参数;超过5年又是瓶颈设备,就可以上全套方案,把质量和刀具数据也纳入。采上来的数据最终要结构化才能给AI用,不值得深采的设备硬接进来反而增加负担。