项目背景:龙门机床,大设备背后的风险
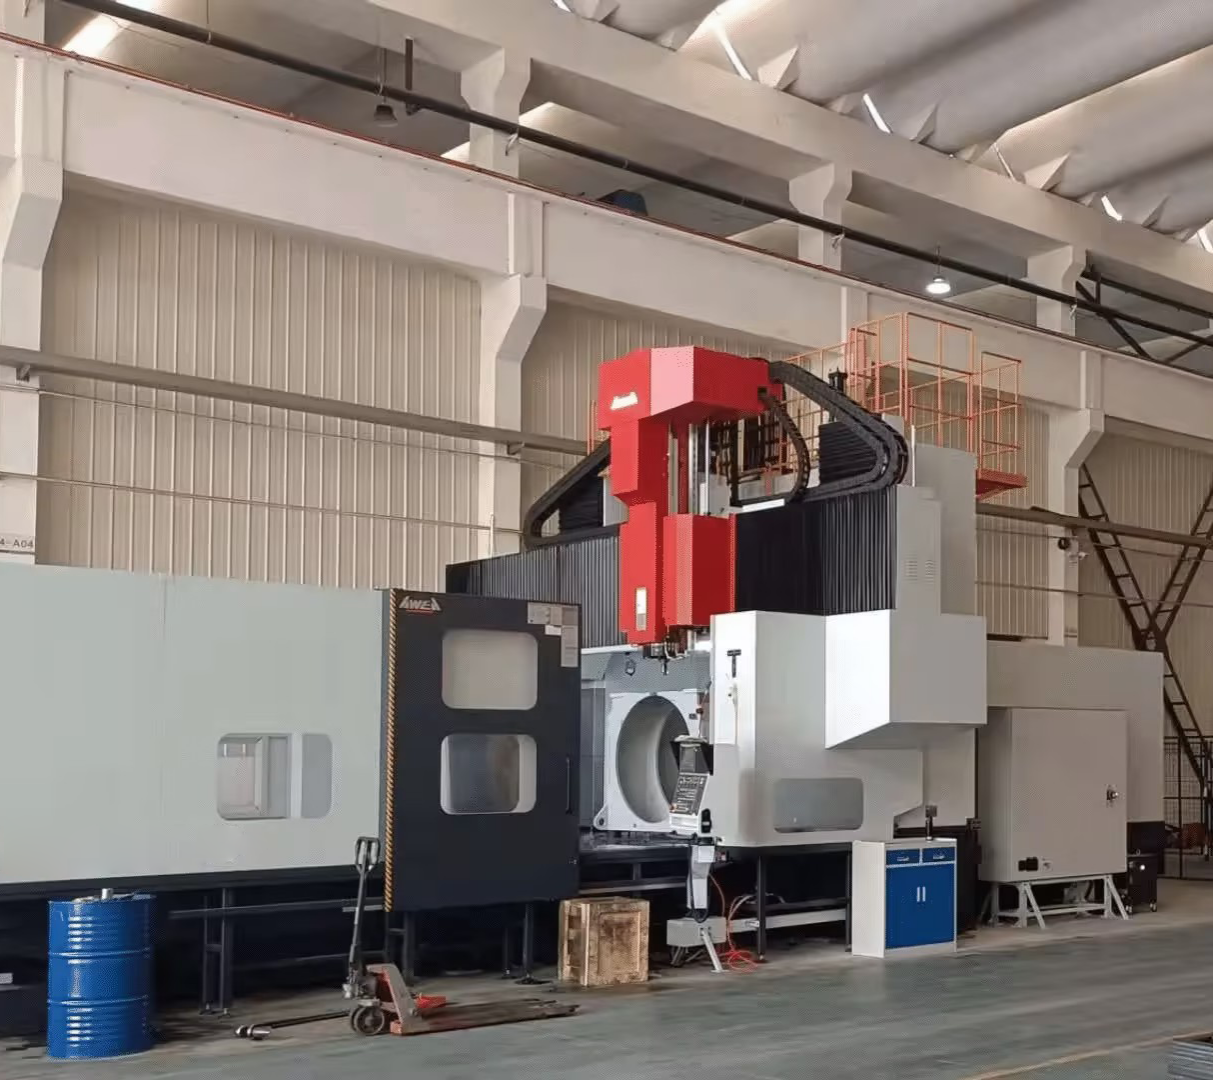
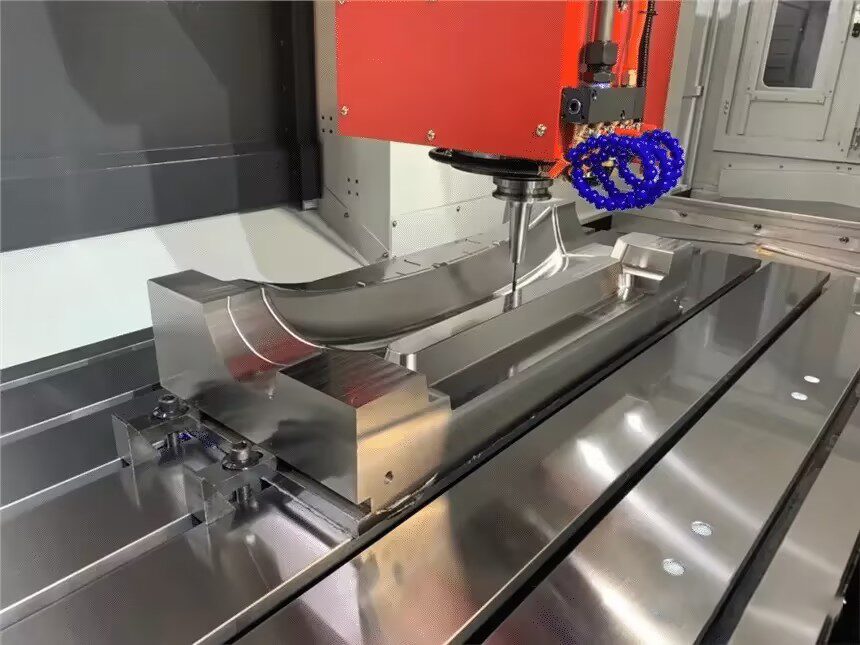
龙门加工中心又称大型加工中心,是加工大型模具、重型零件和复杂曲面的核心设备。随着五轴联动技术的普及,这类设备的价值越来越高,对编程和操机人员的要求也呈指数级上升。
但“大”意味着极高的撞机代价。龙门机床行程大、主轴头重、惯性极强,一旦在G0快速移动或换刀过程中发生撞机,动能惊人。轻则刀具损毁、工件报废;重则主轴轴承、锥孔严重受损。很多严重的撞机直接导致主轴头报废,维修费用动辄十几二十万,甚至伴随严重的安全事故。
项目数据:4天3次报警,无人值守下的精准保护
客户工厂有一台亚崴龙门加工机床,在2026年9月遭遇了连续的撞机。
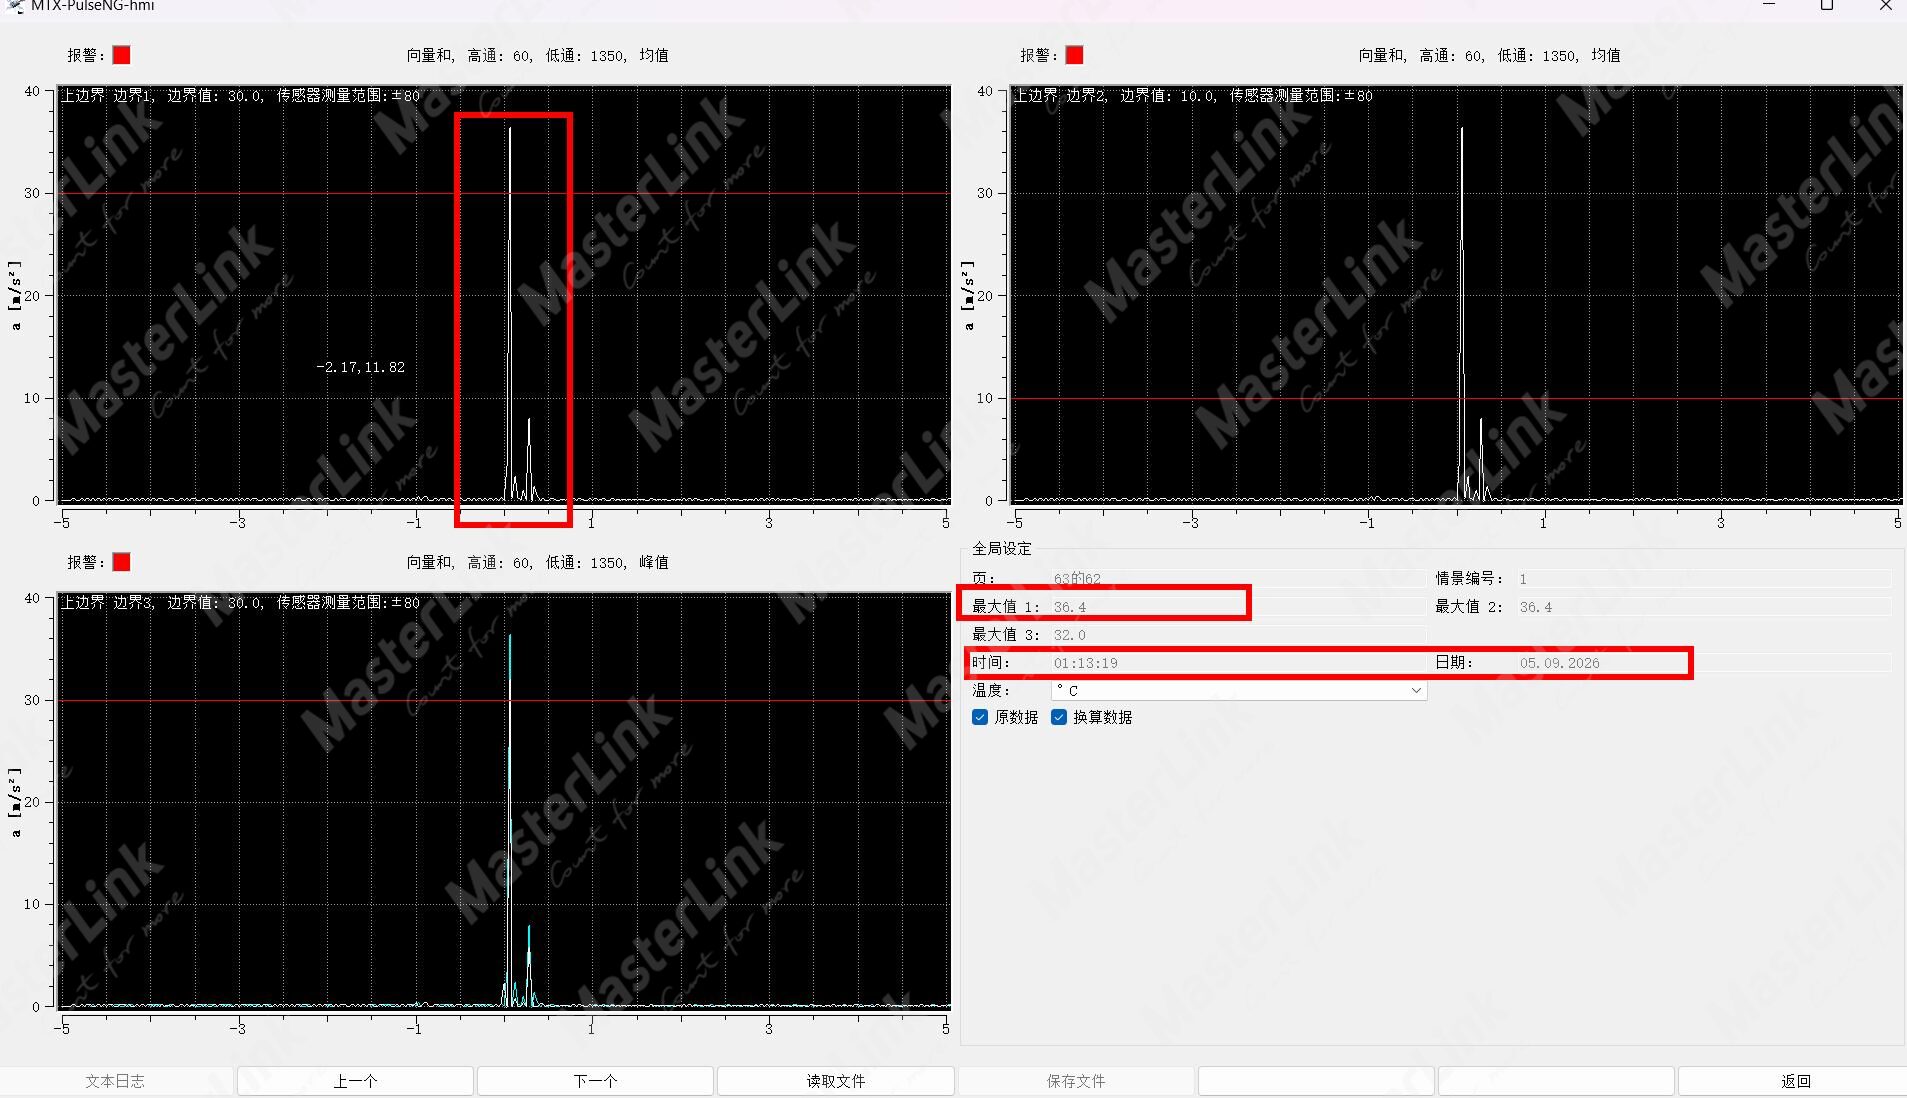
9月5日凌晨1点13分,夜班程序还在跑,操作工已经离开机床,机床在G0快速移动状态下突发撞机。蒙特利(Montronix)撞机保护系统清晰记录了这一秒:
实测峰值:36.4 m/s²
报警边界:30.0 m/s²(G0场景)
系统动作:报警输出 + 触发机床急停报警。
超出边界的6.4 m/s²,就是磕碰与主轴大修的分界线。从传感器捕捉信号到输出急停,系统用时不到1ms。
当微茗智能工作人员赶到,检查机床工作日志,发现真正的危机不止这一次,隐藏在日志的往前三行:除了9月5日撞机保护系统触发过急停,在 9 月 4 日和 9 月 2 日也有触发急停的记录。而在9 月 2 日 8 点 50 分,机床在 G0 状态运行过程系统监测到主轴振动甚至达到了 45.4 m/s²。
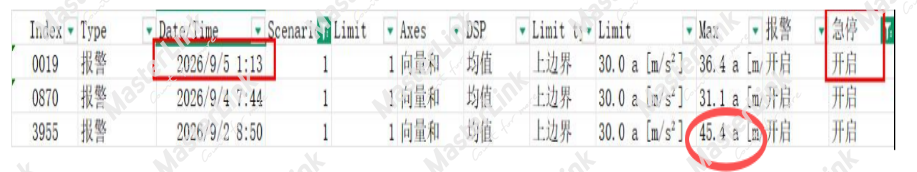
4天内,同一台龙门,三次撞机,全在G0状态,速度快、噪音杂,有一次撞机甚至在上班时间的车间里,可能这次撞机都会被工人觉得“今天刀具动静有点大”。但系统精准地捕捉了每一次异常,时间精确到秒、峰值精确到小数点后一位,撞机前后各5秒的完整波形都完整留存,在撞机瞬间进行急停,后续也可以进行工作。
装与不装,差的是一笔几十万的账
回顾这台龙门,如果没装撞机保护,结果会怎样?将事后维修与毫秒级止损进行对比:
1. 维修成本对比:从20万+降至常规维护级别
无Montrionx撞机保护情况:45.4 m/s²的那一撞,冲击能量大概率直接冲击主轴。轴承受损、锥孔变形,主轴维修费用高达20万左右,还需加上刀具损坏、工件报废和停机损失。
加Montrionx撞机保护后:在冲击能量传递到主轴薄弱环节之前,系统1ms内进行急停。三次超线,三次都在毫秒内停机,损失停在“换一把刀”或“替换刀片”的最低档,维修成本从20万骤降至常规维护级别。
| 成本项 | 未加装撞机保护(行业典型) | 加装后(本案例实际) |
|---|---|---|
| 主轴维修 / 更换 | 8~15 万元;龙门严重碰撞 25~30 万元 | 常规维护级别(主轴未受损) |
| 轴承、锥孔、拉刀机构修复 | 数千至数万元 | 0 元 |
| 丝杠、导轨、联轴器检查修复 | 0.5~5 万元 | 0 元 |
| 精度恢复与校准 | 修复后难回出厂水平 | 精度仍在允许范围内 |
| 加急件与紧急采购溢价 | 比计划采购高 30%~40% | 无 |
| 排产延误 / 订单违约 | 按小时产值叠加,隐性成本常为直接成本 2~3 倍 | 无 |
| 责任界定与工艺追溯 | 无据可查,易扯皮 | 日志 + 波形,不可篡改 |
2. 停工工期对比:从数月缩短至一两天
一台龙门主轴受损后的典型恢复路径是:现场拆检 → 判断能否本地维修 → 外送或返厂 → 等报价、等进口备件 → 维修 → 寄回 → 安装调试 → 精度校准 → 试切验证。任何一个环节卡住,周期都会被拉长。
加装保护后,由于系统在1ms内完成了“感知-判定-输出-停机”,主轴没有受到实质性损伤,维修周期从“可能需要数月”缩短到“一两天”。
| 环节 | 未加装撞机保护(主轴受损情形) | 加装撞机保护(本案例) |
|---|---|---|
| 事故瞬间 | 撞机持续,能量持续注入主轴与传动链 | < 1 ms 输出急停,制动即完成 |
| 现场诊断 | 拆检、打表、外送检测,数天 | 调取文本日志与波形,当场回看,即时 |
| 备件等待 | 进口主轴 / 轴承订货,4~8 周 | 无需更换备件 |
| 维修实施 | 拆装 + 精度校准 1~2 周;严重需返厂 40~60 天 | 无需维修 |
| 恢复验证 | 试切、精度复核,数天 | 当班内确认精度,继续加工 |
| 累计停机 | 普遍 1~2 个月,复杂情况可达数月 | 当天至 1~2 天 |
蒙特利(Montronix)撞机保护系统由全德国进口高精度加速度传感器、控制器(黑匣子)和监控软件组成。系统依托高精度加速度传感器快速捕捉撞机行为,在碰撞发生后的1ms内完成感知,并立即向机床发送急停指令,从而将撞机损失控制在最低限度。
在龙门加工中心领域,方案已适配多品牌机型(持续更新中),包括:
| 机床品牌 | 已适配机型 / 系列 |
|---|---|
| 亚崴 | HTP系列 / LG系列 / LP系列 / SP系列 / NP系列 / VP-HS系列 / HD系列 |
| 崴立 | LB系列 / SB系列 / RB系列 |
| 中国台湾大前 KEN | GIANT / LOADER / TITAN / SABER / LINMAX B / COMPACT B / FOCUS 5 |
| 亚太菁英 | SKM系列 / SK系列 / MT15系列 / G800-TR系列 / MTH15系列 / GM系列 / G系列 / CM系列 / MC系列 / MDU系列 / MTH系列 |
| 海天精工 | H系列 / BF-DF-GFU / BEL / BFL |
| 纽威数控 | PM系列龙门加工中心 |
| 国盛精机 | GMF系列五面体龙门加工中心 |
| 斯可源 | GMC系列 |
| 蒂德 | GL系列 / GMC系列 / GB系列 / G-MC系列 / G-MB系列 |
| 中捷机床 | GMC系列 / GMB系列 |
| 威达 | GMC系列 / WMC系列 |
| 宁庆 | NQ-VC / VC系列 |
| 武重 | VTM系列,GM系列 |
| 意特利 | GMB系列 / PWM系列 / GM系列 |
| 沈阳机床 | GMC系列 / GMB系列 |
| 济南二机床 | XK龙门镗铣床系列 |
| 北京一机床 | XHAE系列 |
| 齐重 | XKA27系列 / XKA28系列 / XK28系列 / XK27系列 |
| 东莞环球 | GTM系列 / GTE系列 |
| 尼古拉斯 | FP40-60 |
| OKUMA | MCR-A5C系列 |
| SNK | RB-MII系列 / MEOV系列 / RB-FII系列 |
| TOSHIBA | MPF系列龙门加工中心 |
| HOMMA | TAC-16 |
给机床安装了安全气囊
对于龙门、大行程、高价值主轴设备来说,撞机保护不是“多装一个报警器”,而是一份高回报的止损保险。它不是阻止撞机发生,但能让每一次撞机的风险降到最小,避免演变成主轴大修、精度报废和返厂停工。
从20万+的维修单、40-60天的返厂周期,到≤1ms内进行急停的精准保护——机床还在线,精度还在线,是这笔账最直接的答案。
*微茗智能团队可以保证:在95%环境内稳定急停时间≤1ms,而不是有几率达到急停时间≤1ms。
微茗智能——提供专业机床撞机保护系统解决方案,让机器得到实时保护。
如需技术参数详情或现场测试,欢迎联系微茗技术团队。