——一条主轴十二万的教训
在制造业,有一个很少被公开讨论、但车间老师傅都心知肚明的现实——新机床入厂的前三个月,是主轴最危险的时候。
根据中国机床工具工业协会的统计数据,在数控机床早期运行阶段的故障中,操作失误和工艺参数不当导致的主轴撞机 事故占比超过30%。这些事故平均每起造成8-15万元 的直接维修成本,加上停产损失、订单延期和人工成本,实际经济损失超过20万元。
问题来了:为什么新机床反而更容易撞机?撞机之后的「保命」手段到底是什么?
一个真实的十二万教训
一台刚刚调试完毕的进口五轴加工中心,验收合格。操作员信心满满地装上了第一把刀。
程序启动,主轴转速拉至12,000转/分钟,切深3毫米,进给2,500毫米/分钟——这是一次完全在设备规格范围内的常规切削。
第37秒,主轴电流曲线突然陡升,振动传感器数值跳了3倍。操作员还没反应过来,机床里已经发出一声闷响——主轴撞了。
维修报价:
• 主轴轴承碎裂,锥孔拉毛,更换总成
• 配件需从德国调货,等待周期 至少14天
• 含人工费用总计 12万元
• 车间这条线整条停摆,3个订单被迫延期
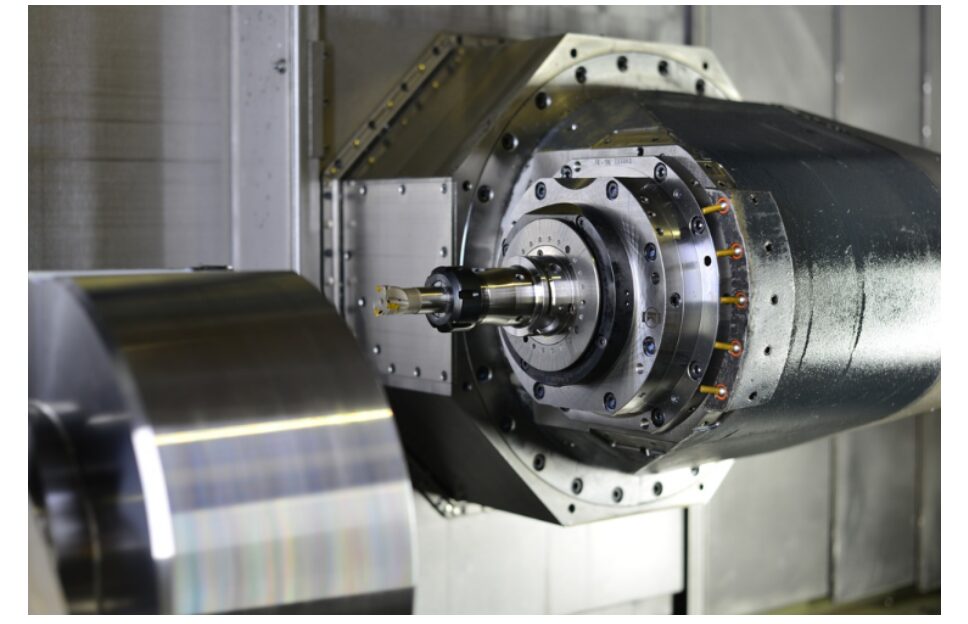
配图2:主轴精密部件一旦损坏,修复成本极高
机床自带报警系统的致命缺陷
为什么新机床特别容易撞机?原因主要出在报警阈值设置上。
机床厂自带的报警系统监测的是电流、扭矩这些间接指标,但它们的报警阈值设得非常宽松——宽到能容忍相当程度的非正常切削工况,只有当撞机已经发生、主轴已受到结构性损伤后,异常数据才大到触发报警。到这一步,主轴已经废了。
「机床厂的报警系统只管通知你出事了。」
解决方案:负载基线标定+ 主动撞机保护
真正有效的做法,不是依赖出厂设置,而是在新机床调试完成后主动做一道防线。蒙特利撞机保护的标准流程提供了一个可复用的工程方案:
步骤1:负载基线标定
机床空载和轻载状态下,跑一遍覆盖所有典型工况的测试程序,记录主轴在各转速段下的功率基线、电流基线 和振动基线。这些基线数据就是这台机床的「健康指纹」,后续所有异常判断以此作为参照基准。
步骤2:阈值分层设定
在基线值基础上设置两级保护:
| 保护层级 | 阈值设定 | 触发响应 | 目的 |
| 预警线 | 基线值上浮20%—30% | 声光提示 | 提醒操作员关注切削状态 |
| 急停线 | 基线值上浮50% | 系统自动急停 | 在主轴受损前切断动力 |
步骤3:试切验证
标定完成后,用客户自己的工件和实际工艺程序跑一遍试切,观察负载曲线是否在阈值范围内正常浮动。
关键:如果正常切削时负载曲线已接近预警线,说明工艺参数本身就偏激进。正确的做法是先调整工艺,再重新标定阈值,而不是靠硬扛。
这一整套流程,熟练的工程师半天 就能完成。投入的时间和12万元 的维修成本相比,几乎可以忽略不计。
数据对比:有保护vs 无保护
| 对比维度 | 无主动保护 | 加装撞机保护 |
| 碰撞检测方式 | 电流/扭矩阈值→碰撞后报警 | 振动+加速度融合→<1ms急停 |
| 主轴损坏概率 | 极高——报警时主轴已损伤 | 极低—冲击被阻断在主轴轴承之前 |
| 单次维修成本 | 8—15万 | 0元(主轴完好) |
| 停产周期 | 3—10天 | 0小时(当天恢复生产) |
撞机保护方案
前面提到的这套流程,需要硬件和软件两个层面的配合。
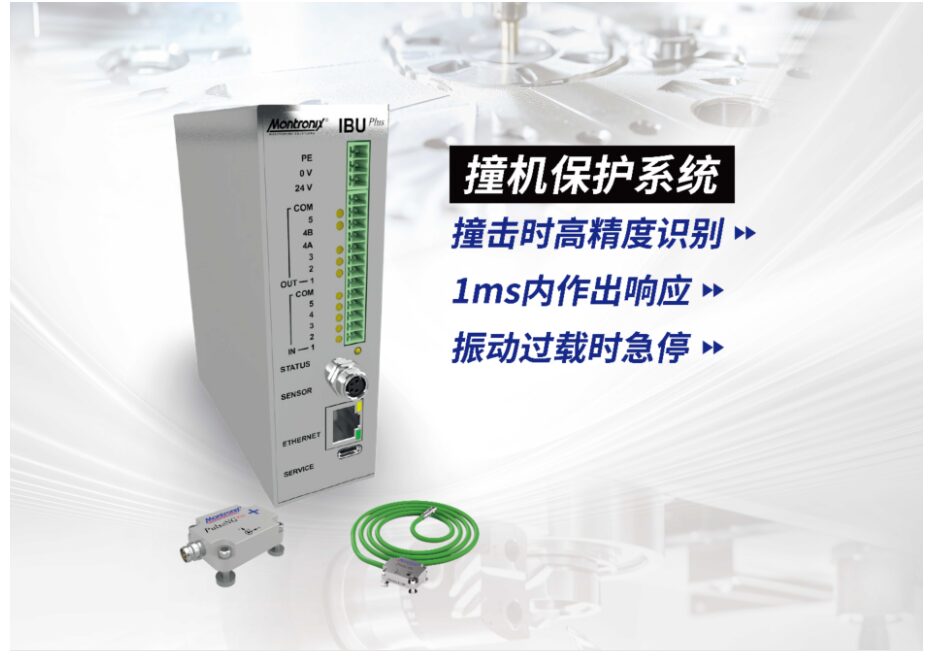
在硬件端,核心是毫秒级响应的撞机保护系统。蒙特利(Montronix)的主轴保护技术采用了高频振动监测 方案,采样频率最高达23,333赫兹——每秒 两万三千次的数据采集,确保高速旋转状态下任何微小碰撞冲击都能被捕捉。系统从传感器采集信号到触发急停的全链路耗时<1ms,远快于冲击能量向主轴轴承传递的临界时间。在软件端,MUX-NG多路复用器支持一机多用,单台设备可同时监控多个机床主轴。配合微茗(MasterLink)的预测性维护软件做动态数据分析和基线标定,构成了一套完整的「感知→ 分析 → 预警 → 急停」闭环。
结论
新机床入厂,很少有人会主动给「撞机保护」单独留一笔预算。但跑过两年生产的人都知道:主轴撞一次,省下来的那点设备差价全搭进去还不够。
一次12万元的维修,抵得上几百次 基线标定的工程师工时。而主轴一旦受损后更换,还涉及3-10天的停产和供应链延迟。
新机床到手,先花半天把这道防线建好。主轴在,精度就在,交付就在。
注:本文案例数据来自汉优精工现场实测。同一台设备在2025年1月经历两次剧烈撞机后,主轴径向跳动分别为0.0032mm和0.0035mm(行业标准≤0.005mm),所有动态参数在安全范围内,检测完成后当日恢复生产。