自适应加工技术
根据中国机床工具工业协会发布的统计数据,2025年我国数控金属切削机床产量同比增长13.7%,重点工业企业关键工序数控化率已达68.6%。但在智能化工艺优化层面,CIMT2025展会明确指出,新一代智能机床的动态感知和实时优化能力正在成为行业主流趋势。
如何在「不冒险」的前提下,把粗加工的效率真正提上去?
答案是自适应加工——让机床根据实时切削负载,自主调节进给和转速,从「按固定速度跑」变成「按实际工况调速加工」。
自适应加工的核心逻辑
自适应加工不是一项新技术,但最近几年在工业界的落地速度明显加快。它的工作原理并不复杂:系统持续监测主轴电机实时功率或电流,与预设的目标负载值进行对比:
负载过低→ 说明刀具正在空切或切削量偏小 → 自动提高进给倍率(调整区间110%-130%),直到负载达标
负载过高→ 说明切深过大或刀具开始磨损 → 立即降低进给,防止过载崩刃
负载剧烈波动→ 识别颤振特征频率 → 微调主轴转速或进给,主动跳出共振区
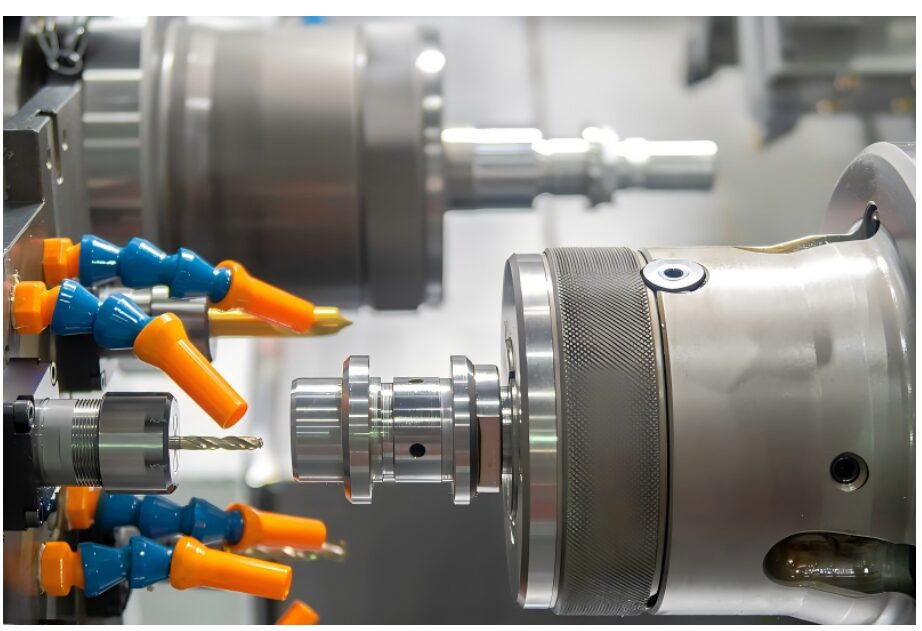
数控机床主轴功率和电流变化——自适应控制的核心监测目标
效果有多明显?看几组真实数据:维也纳工业大学IFT(生产工程与光子技术研究所)在WFL机床上对铝制工件粗加工进行实验,在将进给量最大值设置为130%的条件下,自适应加工控制节省了20%-25%的加工周期时间和能源。实验负责人Thomas Trautner博士评价:「通过运行软件就能大幅提升生产力,这在以前是难以想象的。」
这一结论并非孤例。现代威亚(Hyundai WIA)在浙江某汽车零部件企业的案例显示,应用AI自适应加工技术后,加工发动机缸体的整体效率提升40%,单件加工时间从45分钟缩短至27分钟,同时刀具成本降低30%-50%,产品合格率稳定在99.8%以上。在宁波某半导体封装企业的五轴加工中心上,AI自适应技术实现24小时无人值守连续加工,日均产能提升15%,设备故障率从5%降至0.8%。
两条技术路线的分野
理解了自适应加工的价值之后,下一个关键问题是:怎么实现?
目前主流路线有两条,它们的本质区别决定了适用场景的差异。
路线一:系统内置方案(以德国西门子AAC为代表)
西门子Sinumerik 840D/One系统提供的Advanced Adaptive Control(AAC),是一个纯软件选项。它直接读取数控系统内部的主轴驱动电流和扭矩信号,进行分析和调控。
优势是显而易见的:
- 深度集成,控制信号零延迟
- 无需任何外部硬件,无传感器故障风险
- 操作界面统一在SINUMERIK上
但它的局限也同样明显:
只支持西门子系统,无法覆盖多品牌机床(FANUC、MAZAK、海德汉等)
信号源依赖主轴驱动电流——对小直径刀具的微小振动不敏感
路线二:外接传感器方案(以德国蒙特利为代表)
德国蒙特利采用的方案是在主轴或工件侧加装外部物理传感器,包括:
加速度传感器:直接测量主轴壳体振动,频响宽,对微米级异常敏感
功率传感器:非接触夹装在电柜主电缆上,监测真实切削功率
声波传感器(可选):捕捉刀具崩刃、挤压的高频信号,灵敏度远超电流监测
采集到的原始物理信号通过独立的控制器进行处理,再通过PLC总线或I/O以「进给倍率修调」方式干预NC程序。
技术路线对比表
| 维度 | 西门子AAC(内置方案) | 蒙特利(外接传感器方案) |
| 感知方式 | 间接:驱动电流/扭矩推算负载 | 直接:加速度/功率传感器测量物理量 |
| 信号灵敏度 | 受限于驱动系统采样率,对小刀具不敏感 | 极高,可捕捉微米级崩刃、挤压信号 |
| 硬件耦合 | 无硬件,纯软件 | 需安装传感器+采集盒+控制器 |
| 系统兼容 | 仅限西门子 | FANUC\西门子、马扎克、海德汉等全品牌 |
| 功能延展 | 效率优化+颤振抑制 | 效率优化+刀具监控+主轴健康诊断 |
| 部署规模 | 单品牌单机 | 全厂全品牌统一部署 |
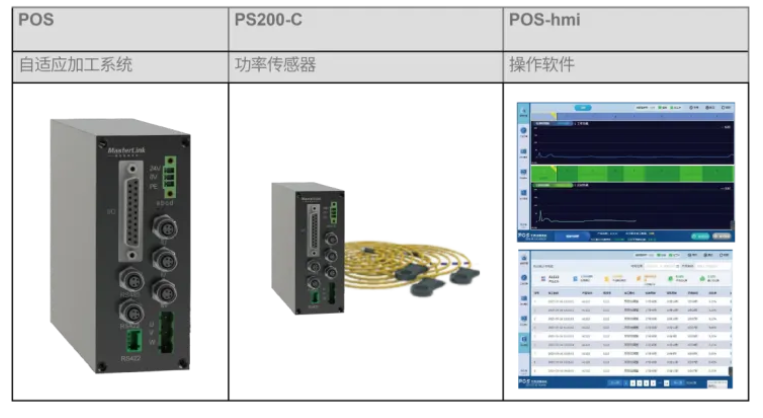
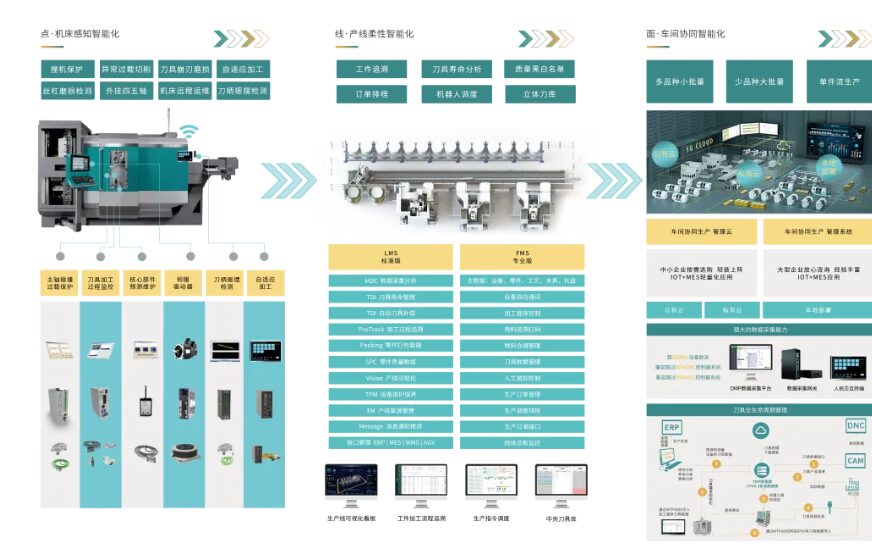
微茗自适应加工
蒙特利的差异化优势
基于以上对比,蒙特利的自适应加工方案在三个维度上形成了自己的护城河:
1. 多品牌兼容,实现全厂统一
中国机加工车间的主流现状是「多品牌混线」——格劳博配西门子,马扎克用自家Mazatrol,牧野用FANUC或自家系统。如果只能用一台机床提效,对整个产线而言意义不大。
蒙特利的方案与数控系统解耦,通过外接传感器+独立控制盒,可在任何品牌的机床上部署。这意味着车间主任可以一次性覆盖全部设备,而不是只解决那部分西门子机床的问题。
2. 一机多用:效率优化+刀具监控
自适应加工解决的是「切削过程中效率最佳化」的问题,但不能回答「刀具什么时候该换」——而后者在批量生产中同样关键,甚至更关键(一把刀崩了,损失的不仅是刀具本身,还有工件废品和设备停机)。
蒙特利的方案在同一套硬件架构上,同时实现了自适应控制和刀具磨损/破损监控。从加工数据看:
- 粗加工效率提升20%-30%
- 刀具寿命延长,换刀成本降低20-30%
- 断刀预警响应时间在毫秒级
3. 全链条服务能力
微茗智能从车间级MES和FMS(柔性制造系统)起步,与德国蒙特利(Montronix)有深度技术合作,在系统整体稳定性上采用了德系设计标准。这意味着用户得到的不仅是一个自适应功能,而是一套从「数据采集→ 工艺优化 → 生产管理」的完整闭环。
用ROI算一笔账
以一个100台设备的车间为例:
假设平均每台设备每天有效加工时间16小时,粗加工占60%,即9.6小时/天。如果自适应加工提升25%的粗加工效率,每台设备每天节省2.4小时加工时间,全厂每天节省240小时。
按月25个工作日计算,每月节省6,000小时机加工工时。这部分产能可以承接更多订单,也可以缩短交货周期——在竞争激烈的制造业,时间就是利润。
自适应加工的行业价值已经不需要再论证——维也纳工业大学IFT、现代威亚的实测案例,以及中国机加工行业从数控化向智能化转型的大趋势,都指向同一个结论:粗加工环节的「固定参数时代」正在结束,「实时优化时代」正在到来。
对于多品牌混线的车间,蒙特利的外接传感器方案是当前阶段综合性价比最高、部署最灵活的选择——它不挑系统、能同时管效率和刀具、而且能用同一套架构把全厂设备串起来。
粗加工的效率天花板,不在机床本身,而在你让机床「自己决定」多少。
数据来源
维也纳工业大学IFT 2024年研究项目(西门子CNC4YOU官网);现代威亚AI自适应技术应用案例(现代威亚官网 2026年1月);中国机床工具工业协会《新型工业化发展报告》2026年6月;西门子ACM Suite客户案例。
添加小助理了解更多信息